
Pourquoi les têtes décident de l'économie du programme
Le manche d'une brosse à dents électrique se vend une fois ; sa tête s'achète pendant des années. Cette asymétrie façonne le tableau du sourcing plus que n'importe quelle ligne d'une fiche technique. Un programme de manches expédié sans plan de têtes laisse sa marge la plus fiable intacte, et un programme de têtes verrouillé sur le format de collier d'une seule usine perd tout levier dès que les volumes grossissent. Les acheteurs qui traitent les têtes comme une ligne de composants à part entière - avec leurs propres spécifications, minimums, liste d'essais et emballages - bâtissent les assortiments qui se réapprovisionnent régulièrement et tiennent la surface de rayon. Les marques sur abonnement le démontrent le plus nettement : le manche est le coût d'acquisition, les têtes sont la rente, et la qualité des têtes décide si la rente survit au contact du client.
La catégorie commande les têtes séparément des manches, en plus grandes quantités et sur des cycles plus rapides. Les minimums de référence typiques démarrent à 5 000-10 000 pièces par spécification, soit environ dix fois les 500-1 000 pièces qu'un manche sur moule catalogue exige habituellement. Cet écart mérite d'être planifié tôt, car des volumes de cette taille justifient une revue de fournisseurs pour eux-mêmes plutôt qu'un cavalier sur le chiffrage du manche. Les délais de référence pour les échantillons et le vrac figurent sur MOQ et délais, et chaque chiffre est confirmé par écrit à chaque commande.
Anatomie d'une tête de rechange
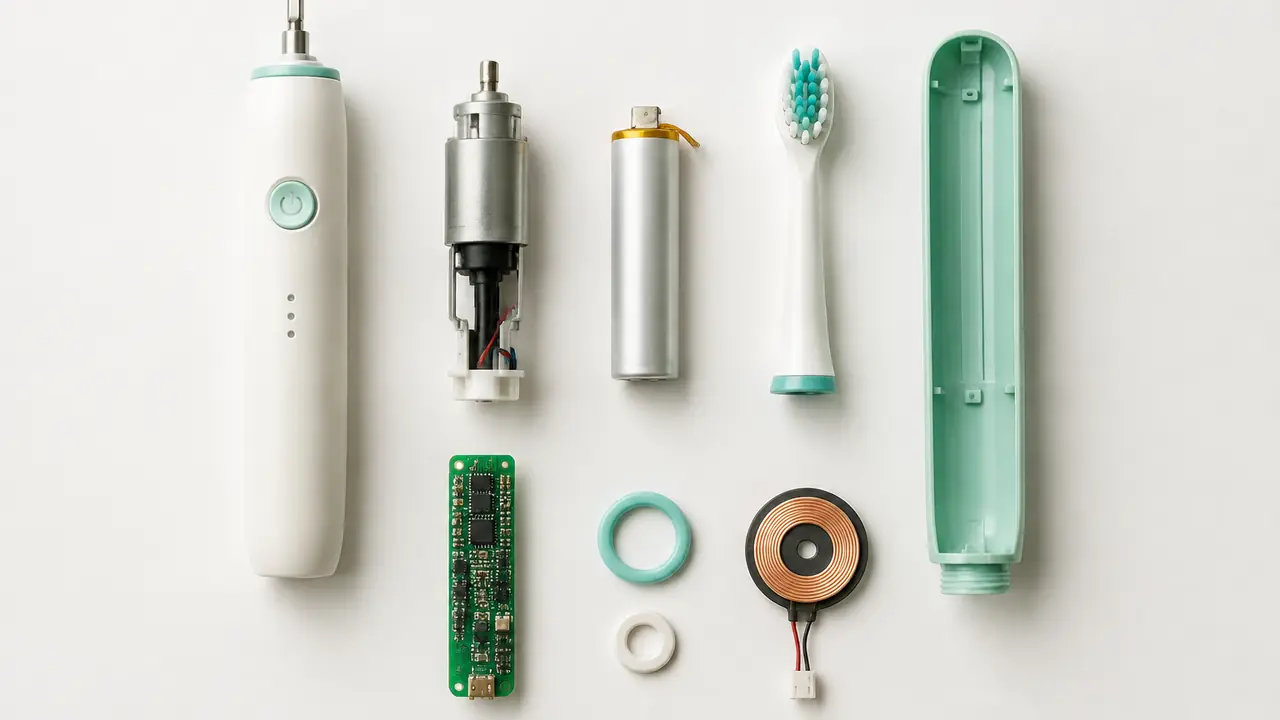
Quatre éléments définissent toute tête. Le collier est la coque extérieure qui s'enclenche sur le cou du manche ; sa géométrie intérieure est taillée dans le moule et décide auxquels la tête s'adapte. La douille est la cavité qui reçoit la tige métallique, et sa tolérance décide de la part du mouvement du moteur qui parvient aux soies au lieu de s'échapper en cliquetis. La plaque de plantation est la face moulée qui porte les trous de soies ; le nombre et le motif des trous fixent la densité de plantation. Le champ de soies lui-même - matière, diamètre des filaments, hauteurs et angles de touffes - est la partie de la spécification que les utilisateurs ressentent réellement.
Chaque élément est un point de contrôle en développement. Les forces d'enclenchement et d'arrachement du collier sont mesurées au comparateur pour que la tête se loge fermement et se libère sans outil. L'ajustement de la douille est revérifié après des cycles répétés d'emboîtement. La rétention des touffes est tirée touffe par touffe contre la norme propre de l'usine pour que les soies restent ancrées en service. Aucun de ces essais n'a rien d'exotique ; tous figurent sur la liste d'essais convenue de la commande, que le bureau confirme par écrit avec l'usine avant le lancement de la production.
Options de soies et ce qu'il est permis d'affirmer
Trois familles de soies couvrent la plupart des programmes. Les filaments de nylon souple - le nylon DuPont est le nom de matière que les usines citent le plus souvent - sont la valeur par défaut des têtes adultes, avec des bouts de filaments arrondis pour que le bord soit doux contre la gencive. Les soies spiralées tordent des filaments fins en une touffe hélicoïdale qui transporte la pâte autrement qu'une touffe droite. Les filaments infusés de charbon portent le pigment dans le nylon lui-même ; c'est un choix de coloris et de discours de rayon, et les listages doivent les décrire exactement ainsi plutôt que promettre des résultats. Pour les trois, l'allégation honnête reste mécanique : douceur des soies, finition des bouts, agencement des touffes. Une brosse aide à éliminer les taches de surface et rythme un rituel ; elle ne traite rien, et l'emballage des têtes doit être rédigé sous la même règle. Les matières sont comparées en profondeur dans les matières de soies.
La douceur est une plage, pas un interrupteur. Le diamètre des filaments, le traitement des bouts et la hauteur des touffes fixent la douceur perçue d'une tête, et les programmes enfants et les assortiments gencives sensibles se placent au bout doux de cette plage avec des têtes plus petites en cohérence. La note gencives sensibles montre comment ces choix se propagent dans une spécification complète.
La fiche de spécifications qu'un programme de têtes exige
| Élément | Situation typique dans la catégorie | Confirmé par |
|---|---|---|
| Ajustement du collier | Selon plateforme ; forces d'arrachement et d'enclenchement mesurées | Contrôle au comparateur sur échantillons |
| Densité des touffes | Nombre et motif de trous fixés par moule | Plan du moule et échantillon |
| Rétention des touffes | Tirage par touffe contre la norme de l'usine | Rapport d'essai par lot |
| Cycles d'emboîtement | Enclenchements et déclipsages répétés avant revérification | Liste d'essais convenue |
| Matière des soies | Filaments nylon, spiralés ou infusés de charbon | Déclaration matière |
| Emballage | Blister carte ou boîte, selon le canal | Validation des visuels |
Ces points sont des repères de référence, pas une promesse sur une tête particulière ; les chiffres qui engagent proviennent des plans et rapports propres de l'usine, vérifiés par projet.
Compatibilité : le collier est le contrat
Les têtes ne s'interchangent pas entre plateformes. Le profil intérieur du collier est taillé pour un cou de manche donné, si bien qu'un programme de têtes reste toujours verrouillé sur la famille de manches qu'il sert - sans conséquence tant que cette usine livre, et un vrai problème le jour où elle s'arrête. Les acheteurs doivent confirmer par écrit combien de temps une usine s'engage à fournir les têtes d'un collier donné, et ce qu'il advient de l'outillage si la relation prend fin. La mécanique des formats de colliers et de la propriété des moules est détaillée dans la compatibilité des têtes de brosse, et la synthèse orientée acheteur figure dans le guide de compatibilité.
Une seconde question vient de la conception de l'assortiment : une plateforme, plusieurs têtes. La plupart des lignes portent une tête standard, une tête compacte et un profil plus petit pour les enfants, tous sur le même collier. Le moule du collier étant partagé, chaque variante coûte bien moins cher à ajouter que la première tête - la plaque de plantation et la spécification de soies changent, le collier non. C'est la largeur la plus économique qu'une ligne de brosses puisse acheter, et cela vaut la peine de trancher avant que le premier moule de collier ne soit taillé.
Les contrôles qualité qui comptent le plus
Trois défaillances dominent les réclamations sur les têtes : la perte de soies, l'ajustement lâche et l'écartement précoce. Les trois se testent avant expédition. La rétention des touffes est tirée touffe par touffe et consignée par lot contre la norme de l'usine. L'ajustement est cyclé - la tête s'enclenche et se déclipse sur un nombre convenu de répétitions, puis est revérifiée pour le jeu et la force d'arrachement. La résistance à l'écartement s'évalue en faisant tourner des têtes sur un banc et en inspectant les bouts des filaments sous loupe. Le bureau inscrit ces points dans la liste de contrôle avant expédition de chaque commande de têtes, aux côtés de l'inspection d'apparence et d'emballage qui clôt la liste standard ; le déroulé est décrit sur la page essais et inspection.
Les matières des têtes emportent aussi leur dossier. Les déclarations matières pour les filaments et les résines du collier, plus le soutien RoHS et REACH quand le marché de destination l'exige, sont revues par projet comme tout autre document de composant. Rien de lourd ; tout est moins cher à collecter avant la commande qu'après.
Commander les têtes comme un programme
Séquence pratique pour un acheteur : figer d'abord le collier et la plateforme, ajouter les variantes ensuite, régler l'emballage en dernier. Les têtes s'expédient petites et légères, elles se consolident donc bien avec les commandes de manches par avion ou par mer, et elles se classent à l'export soit sous la position appareils soit sous la position brosses à dents et parties selon la pratique du pays de destination - un point que le bureau laisse toujours au transitaire confirmer plutôt que de présumer. Les minimums typiques de 5 000-10 000 pièces par spécification et les fenêtres de production normales figurent sur MOQ et délais, et un programme de têtes seul peut être confié via le formulaire de devis sans commande de manches attachée.