
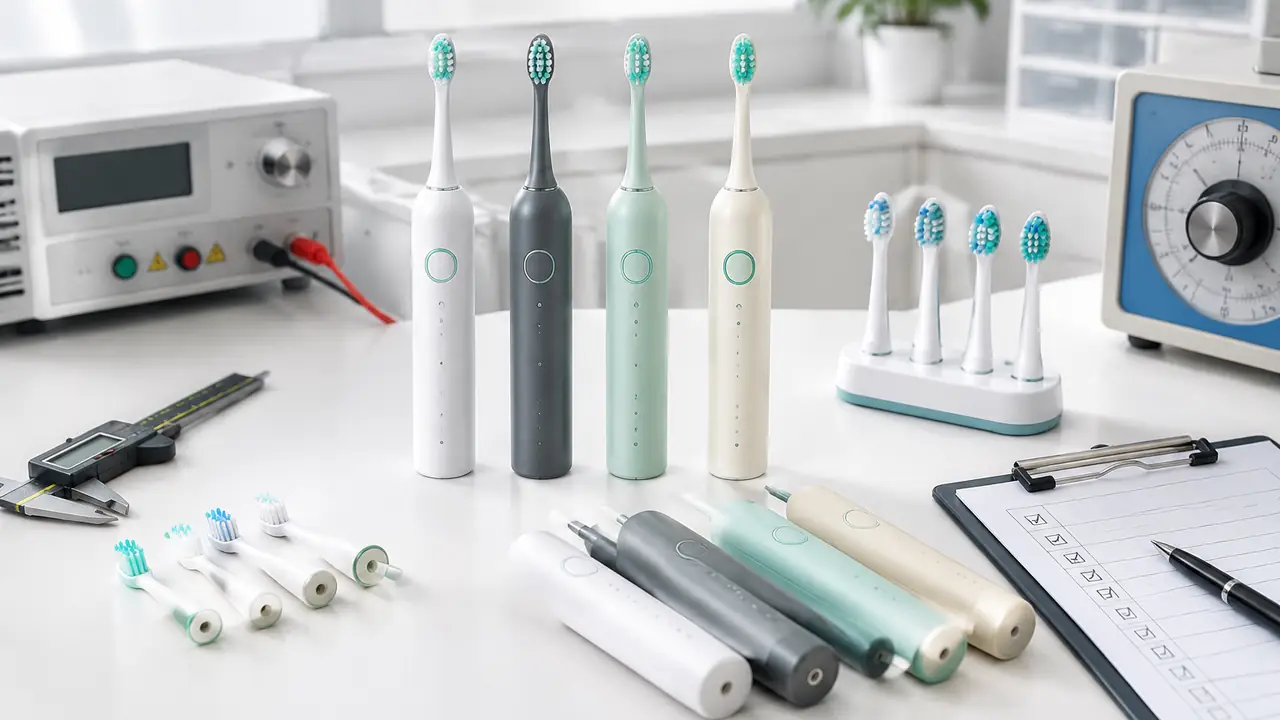
プログラムごとに一つの計画、生産前に合意
自社のライン管理を回している工場は出発点であって、輸出注文のための品質システムではありません。デスクはプログラムごとに検査計画を書きます - 初回ロットの稼働前に購入者と合意する - のは、計画こそが商業的な主張を測定値に変える場所だからです。掲載が2分タイマー、30秒ペーサー、14日間の稼働を謳うなら、その通りの挙動が計画の中で、方法と合格基準を持つ項目として現れます。この翻訳がなければ、最終検査は重大な不良を拾うだけで、返品の原因になる小さな食い違いを見逃します。計画は工場監査の工程マップを再利用するため、確認は末尾だけでなく、プロセスが実際に存在する場所に置かれます。
第一層:受入部品
市場での故障の多くは、誰も丁寧に開けなかった一つの箱から始まります。受入検査は、プログラムの性能が依存する部品をサンプリングします。モーターはストローク数、動作音、軸の振れ。セルとパックは開放電圧、表示、バッチのUN 38.3とIEC 62133-2報告書の参照番号。ブラシヘッドは軸ゲージに対するカラーの嵌合、植毛の品質と丸め。基板は動作試験の結果と保管済みのファームウェア版。包装材料は印刷と型抜き線の一致です。各サプライヤーのロットは証明書を添え、証明書のないロットは新しいサプライヤーとして検査されます。実質的にそうだからです。
第二層:工程内
稼働中は、不良が生まれる工程に確認を置きます。射出成形はキャビティごとの初品測定。上乗せ成型はグリップの密着を引き抜きサンプルで確認。SMT基板は動作試験を受け、記録済みのファームウェア版で書き込まれます。セルパックは取り付け前に溶接とエージングを経ます。組立はトルクと着座の確認。シール工程は加圧条件を記録するため、IPX7のずれはシフトの時間帯まで追跡できます。工程内の記録は二重の役割を果たします。ずれを早く捕まえ、最終検査に監査の対象を与えるのです。パラメータログの欠落は、それ自体が一つの指摘事項になります。
抜き取りの深さは、当日に即興でなく計画の中で決まります。新しい工場との初回注文は、記録の安定したリピートプログラムより厚くサンプリングします。チャージバック条項を持つ小売チェーンに納めるプログラムは外観基準を引き締めます。マーケットプレイス優先のプログラムは工場のAQL水準を受け入れつつ、ラベルと掲載内容の確認を追加します。マーケットプレイスからの拒否は、製品と同じ頻度で書類から来るからです。プログラム途中にサプライヤーが変わった場合 - 新しいセルベンダー、第二のヘッド供給源 - 対象の受入確認は、3つの連続したクリーンロットが示すまで、初品と同じ強度から再スタートします。
第三層:最終検査
最終検査は、完成して梱包された段ボールを、原則としてAQLに基づく抜き取りでサンプリングします。合格水準はプログラムとチャネルごとに合意します - マーケットプレイスの掲載、小売チェーン、ホスピタリティのプログラムは、それぞれ異なる厳しさを正当化します。抜き取られたユニットは下の測定項目の表と照合されます。バッチの定例試験ログは照合され、出荷されたすべてのシリアル範囲が記録を持つことが確かめられます。ラベル、取扱説明書、セット内容は承認済みの仕様書と照合します。外観は定義された照明の下で、封印サンプルと比べて判定します。記憶とではありません。ロットが不合格の場合、処置は書面で示されます - 手直し、再選別、または不合格 - そして再検査は新しいサンプルで行われます。
測定項目
| 項目 | 測定するもの | 段階 |
|---|---|---|
| ストローク頻度と振幅 | モデル自身のデータシートに対する試験機上の速度と振れ幅 | 受入モーター。最終サンプル |
| モード、タイマー、ペーサー | モード切替、2分タイマー、30秒の4分割挙動 | 最終サンプル、全ユニット動作 |
| 稼働時間と充電時間 | 満充電から最強モードでの稼働分数。満充電までの時間 | 最終サンプル |
| IPX7浸水 | 等級に従った浸水、その後の動作とシール確認 | 工程内サンプル。最終サンプル |
| ボタンの寿命 | 治具上の押下回数、その後の動作 | 初品。定期的 |
| ヘッドの保持 | 軸に対する保持力。使用姿勢での外れなし | 受入ヘッド。最終サンプル |
| 毛先の保持 | ブラッシングサイクルと引き抜き確認後の毛の脱落なし | 受入ヘッド。最終サンプル |
| 落下 | 包装仕様に従う段ボール落下。プログラムによるハンドル単体落下 | 最終検査 |
| 外観 | 封印サンプルに対する色合わせ、隙間、印刷、光沢 | 最終検査 |
| 包装 | セット内容、バッチコード、ラベルと説明書の一致 | 梱包。最終検査 |
値はモデル自身のデータシートと承認済みサンプルと比較されます。計画が、プラットフォームが文書化していない数値をでっち上げることは決してありません。これらの項目の背後にある試験室の試験の進め方は、試験と検査のページにあります。
記録はロットとともに移動する
すべてのロットは記録とともに出荷します。定例試験ログ、不良を分類した最終検査報告書、指摘事項の写真、そしてロットを材料ロットとファームウェア版に結び付けるバッチコードです。デスクは同じファイルを保管します。これが後の問いに答えられる理由です。6か月後の顧客の苦情を、お詫びで済ませるのではなく、バッチと、モーターロットと、シールパラメータの時間帯まで追跡できるのです。その記録はアフターサービス計画の基礎でもあります。返品の論理は返品低減の投稿にあります。参考数量と日程レンジはMOQとリードタイムのページにあります。プログラムは計画から始まります。お見積もりフォームからブリーフを送っていただければ、検査計画は最初の書面回答の一部として返ります。