
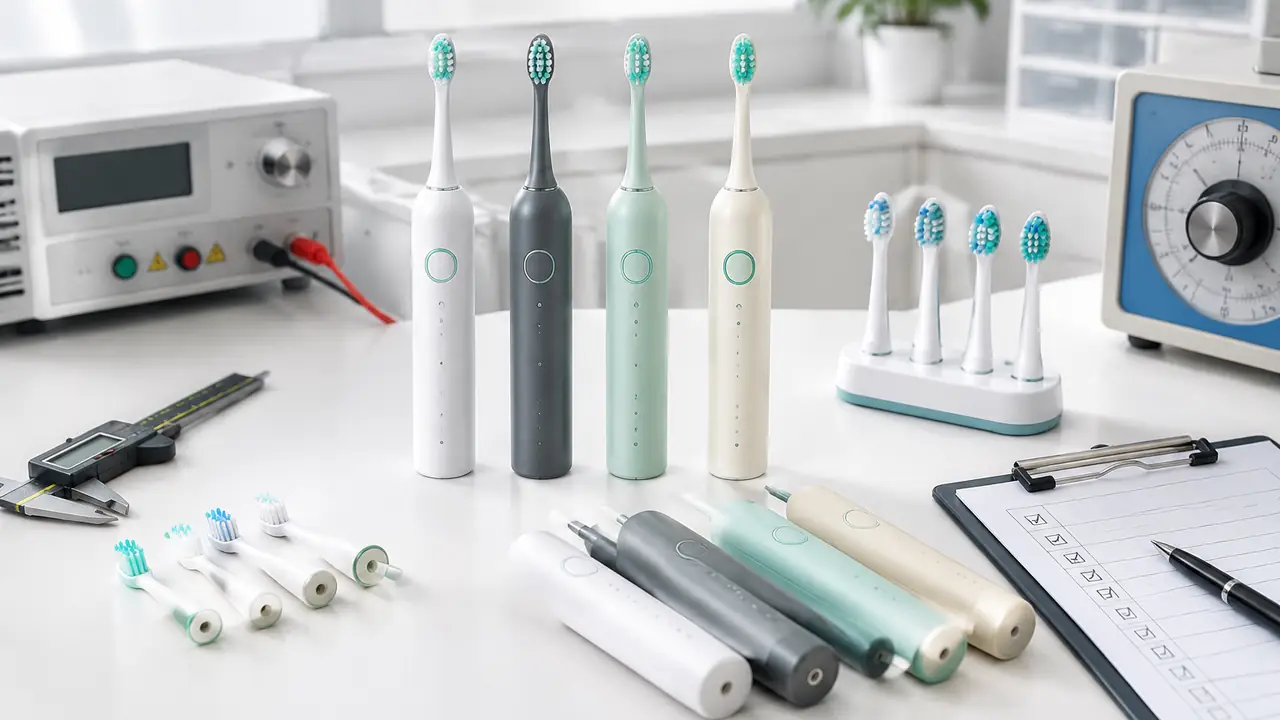
Một kế hoạch cho mỗi chương trình, thống nhất trước sản xuất
Một nhà máy tự chạy các kiểm soát dây chuyền là điểm khởi đầu, không phải một hệ thống chất lượng cho đơn xuất khẩu. Bộ phận sourcing viết một kế hoạch kiểm tra theo từng chương trình - thống nhất với người mua trước khi lô đầu tiên chạy - vì kế hoạch chính là nơi các tuyên bố thương mại trở thành những con số được đo. Nếu listing hứa một bộ hẹn giờ hai phút, một bộ nhắc ba mươi giây và mười bốn ngày thời gian chạy, thì những hành vi đó xuất hiện trong kế hoạch như các chỉ tiêu có phương pháp và tiêu chí đạt. Không có bước dịch chuyển đó, kiểm tra cuối chỉ bắt lỗi lớn và bỏ sót những lệch nhỏ gây trả hàng. Kế hoạch dùng lại sơ đồ trạm từ lần audit nhà máy, nên các phép kiểm nằm đúng nơi quy trình thực sự diễn ra chứ không chỉ ở cuối dây.
Lớp một: linh kiện đầu vào
Phần lớn hỏng hóc ngoài thị trường bắt đầu từ một thùng hàng mà chẳng ai mở cẩn thận. Kiểm tra đầu vào lấy mẫu các linh kiện mà hiệu năng chương trình phụ thuộc: motor theo tốc độ stroke, độ ồn và độ đảo trục; pin và bộ pin theo điện áp mở, nhãn mác và mã tham chiếu báo cáo UN 38.3, IEC 62133-2 của lô; đầu chải theo độ khớp vòng cổ trên thước trục, chất lượng chùm lông và độ vót tròn; PCB theo kết quả thử chức năng và phiên bản firmware lưu hồ sơ; vật liệu bao bì theo bản in và nét cắt. Mỗi lô nhà cung cấp mang một chứng thư, và một lô không có chứng thư được kiểm như thể đó là một nhà cung cấp mới - vì trên thực tế nó đúng là vậy.
Lớp hai: trong quy trình
Trong lúc chạy, các phép kiểm nằm ở những trạm nơi lỗi được sinh ra. Ép nhựa có đo phát đầu theo từng hốc; phủ đệm mềm có mẫu kéo để kiểm độ bám grip; bo SMT được thử chức năng và nạp đúng phiên bản firmware đã ghi; bộ pin được hàn và lưu hóa trước khi lắp; lắp ráp có kiểm moment và độ ngồi khớp; và trạm làm kín ghi nhật ký tham số ép để một độ kín IPX7 trôi dỏng có thể lần ra khung ca. Bản ghi trong quy trình làm hai việc: bắt trôi sớm, và cho kiểm tra cuối thứ để audit - một nhật ký tham số thiếu đi tự thân đã là một phát hiện.
Độ sâu lấy mẫu được đặt trong kế hoạch, không ứng biến trong ngày. Đơn đầu tiên với một nhà máy mới lấy mẫu dày hơn chương trình lặp lại với hồ sơ ổn định; chương trình cấp cho chuỗi bán lẻ có điều khoản phạt siết tiêu chuẩn thẩm mỹ; chương trình ưu tiên sàn thương mại có thể chấp nhận mức AQL của nhà máy nhưng thêm các phép kiểm nhãn và nội dung listing, vì bị sàn từ chối thường đến từ giấy tờ ngang với lỗi sản phẩm. Khi một nhà cung cấp đổi giữa chương trình - nhà cung cấp pin mới, nguồn đầu chải thứ hai - các phép kiểm đầu vào liên quan khởi động lại từ cường độ phát đầu cho đến khi ba lô sạch liên tiếp nói điều ngược lại.
Lớp ba: kiểm tra cuối
Kiểm tra cuối lấy mẫu carton thành phẩm đã đóng gói theo cơ chế lấy mẫu dựa trên AQL về mặt nguyên tắc, với mức chấp nhận thống nhất theo từng chương trình và kênh - listing sàn thương mại, chuỗi bán lẻ và chương trình khách sạn đều dẫn tới độ chặt khác nhau. Các mẫu được đối chiếu với bảng chỉ tiêu dưới đây; nhật ký thử định kỳ của lô được soi lại để mọi dải serial đã đi xuất đều có bản ghi; và nhãn, sách hướng dẫn, nội dung bộ kit được xác minh với bảng thông số đã duyệt. Thẩm mỹ được đánh giá dưới ánh sáng định chuẩn so với mẫu niêm phong, không so với trí nhớ. Khi một lô trượt, cách xử lý được viết ra - sửa lại, sàng lại, hoặc loại - và kiểm tra lại theo một mẫu mới.
Các chỉ tiêu được đo
| Chỉ tiêu | Đo cái gì | Giai đoạn |
|---|---|---|
| Tần số stroke và biên độ | Tốc độ và biên quét trên băng thử so với datasheet của chính mẫu máy | Motor đầu vào; mẫu cuối |
| Chế độ, hẹn giờ và bộ nhắc | Chuyển chế độ, hẹn giờ hai phút, hành vi bốn vùng ba mươi giây | Mẫu cuối, chức năng từng sản phẩm |
| Thời gian chạy và sạc | Số phút chạy ở chế độ cao nhất từ sạc đầy; số giờ sạc đầy | Mẫu cuối |
| Ngấm IPX7 | Ngấm theo cấp chống nước, sau đó kiểm chức năng và độ kín | Mẫu trong quy trình; mẫu cuối |
| Tuổi thọ nút | Số lần bấm trên jig, sau đó kiểm chức năng | Phát đầu; định kỳ |
| Độ giữ đầu chải | Lực giữ trên trục; không rơi đầu khi ở tư thế sử dụng | Đầu chải đầu vào; mẫu cuối |
| Độ giữ lông chải | Không mất sợi sau các phép kiểm chu trình chải và kéo | Đầu chải đầu vào; mẫu cuối |
| Rơi | Rơi carton theo thông số đóng gói; rơi thân trần theo chương trình | Kiểm tra cuối |
| Thẩm mỹ | Khớp màu, khe hở, bản in, độ bóng so với mẫu niêm phong | Kiểm tra cuối |
| Bao bì | Nội dung bộ kit, mã lô, khớp nhãn và sách hướng dẫn | Đóng gói; kiểm tra cuối |
Các giá trị được đối chiếu với datasheet của chính mẫu máy và mẫu đã duyệt - kế hoạch không bao giờ tự bịa ra một con số mà nền tảng chưa từng ghi nhận. Cách các thử nghiệm phòng kiểm thử phía sau những chỉ tiêu này được vận hành nằm ở trang kiểm thử và kiểm tra.
Bản ghi đi cùng lô
Mỗi lô đi xuất cùng bản ghi của nó: nhật ký thử định kỳ, báo cáo kiểm tra cuối với các lỗi lấy mẫu được phân loại, ảnh của mọi phát hiện, và mã lô nối lô hàng với các lô vật liệu và phiên bản firmware. Bộ phận sourcing giữ chính hồ sơ đó, và đó là thứ làm cho câu hỏi về sau có lời giải - một khiếu nại của khách sáu tháng sau có thể lần về đúng lô, đúng lô motor và đúng khung tham số làm kín, thay vì được trả lời bằng một lời xin lỗi. Bản ghi đó cũng là nền cho hoạch định hậu mãi; logic xử lý trả hàng nằm trong bài giảm tỷ lệ trả hàng. Số lượng và dải lịch tham chiếu nằm ở trang MOQ và thời gian giao hàng, và một chương trình bắt đầu từ kế hoạch - gửi brief qua biểu mẫu báo giá, kế hoạch kiểm tra sẽ về như một phần của phản hồi viết đầu tiên.