
Vì sao thứ tự dây chuyền quan trọng với người mua
Hiểu quy trình sản xuất không phải chuyện học thuật: nó cho người mua biết vì sao đổi màu tốn hai tuần, vì sao firmware bị đóng băng trước khi dựng pilot, và vì sao lỗi kín phát hiện ở kiểm tra cuối là câu chuyện khuôn chứ không phải câu chuyện sửa lại. Trình tự dưới đây là tuyến điển hình qua một nhà máy đối tác trong các cụm Trung Quốc; chi tiết khác nhau theo nhà máy và dây chuyền, và bộ phận sourcing xác nhận dòng chảy chính xác của từng chương trình trong lần audit nhà máy.
Trước dây chuyền: cắt khuôn và pilot
Chương trình mẫu catalog bắt đầu từ ép nhựa vì khuôn đã có sẵn. Chương trình khuôn riêng bắt đầu sớm hơn: linh kiện được vẽ, khuôn được cắt trong thép, và những phát đầu tiên được đo so với CAD trước khi ai đó lắp một thân máy. Tiếp theo là một lượt dựng pilot - một chạy nhỏ lắp linh kiện thật bằng phương pháp sản xuất thật, bóc các lỗi khớp giữa vòng cổ và vỏ, khe hở chỗ ngồi motor và độ nén gioăng khi chúng còn rẻ để sửa. Firmware và bộ chế độ được đóng băng trước pilot, vì đổi logic chế độ sau SMT đồng nghĩa nạp lại và thử lại những bo mạch đã dựng xong. Về thời gian cắt khuôn ODM và những điểm cơ bản về quyền sở hữu, trang OEM và private label có các dải tham chiếu.
Kiểm soát thay đổi giữ cho lượt pilot trung thực. Khi một pilot đã được duyệt, đổi màu, thay vật liệu hay sửa khuôn đều phải đi qua một phiếu thay đổi bằng văn bản, vì mỗi thay đổi đều chạm vào các công đoạn phía sau theo cách dễ bị đánh giá thấp: một nhà cung cấp TPE mới đổi độ bám phủ đệm, một sắc độ vỏ mới ảnh hưởng tiêu chuẩn thẩm mỹ, một thay đổi bán kính vòng cổ ảnh hưởng độ giữ đầu chải. Bộ phận sourcing đưa mọi thay đổi qua một mẫu sửa đổi, và khi thay đổi chạm tới gioăng hay pin thì qua kiểm thử lại - rẻ ở giai đoạn pilot, đắt khi thành hàng bị trả về.
Chín giai đoạn từ nhựa nguyên sinh đến carton
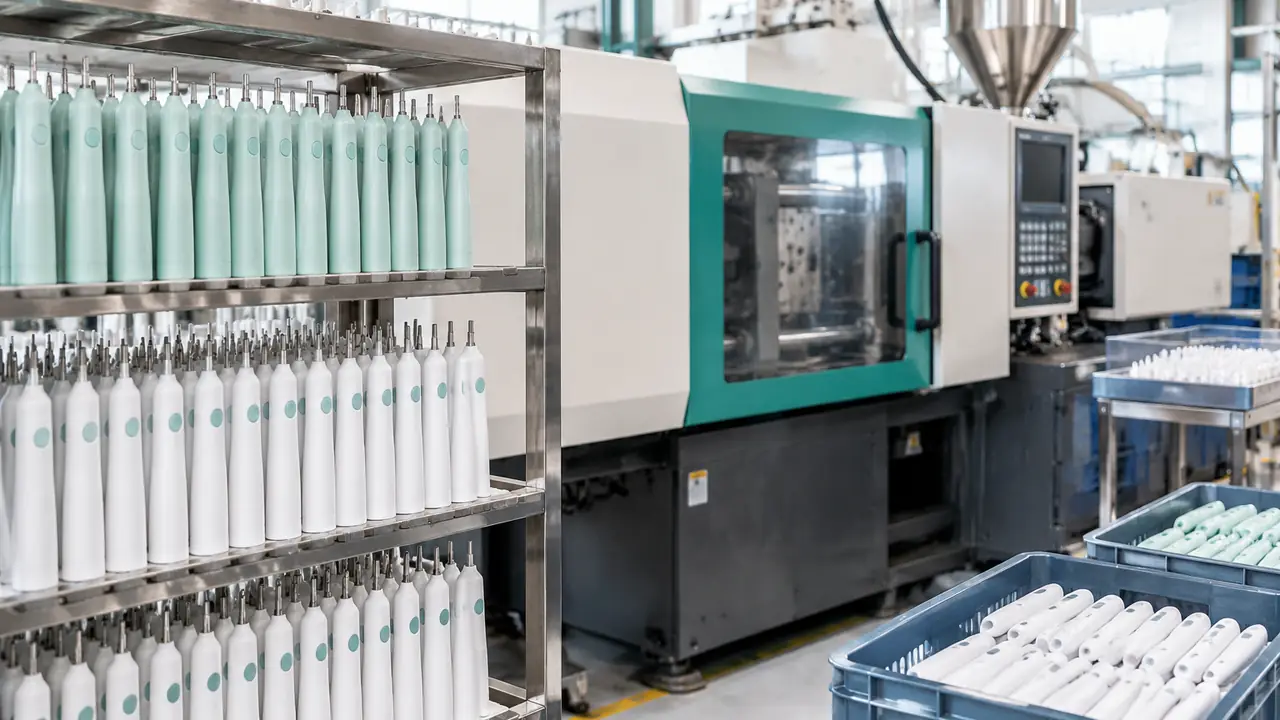
- Ép nhựa. Thân máy, vòng cổ và chi tiết trong được ép từ ABS hoặc PCR-ABS; lô vật liệu được ghi nhật ký, và phát đầu tiên của mỗi hốc khuôn được đo trước khi máy chạy cho cả lô.
- Phủ đệm mềm. Grip mềm được phủ lên vỏ cứng; độ bám giữa hai vật liệu được kiểm trên mẫu kéo ra, không phải mặc định cho đúng.
- Nguồn motor và kiểm tra đầu vào. Motor sóng âm hoặc xoay đến từ dây riêng của nhà máy hoặc nhà cung cấp đã audit; kiểm tra đầu vào lấy mẫu tốc độ stroke, độ ồn và độ đảo trục so với thông số nền tảng.
- SMT bo mạch và nạp firmware. Bo điều khiển được gắn linh kiện và nung chảy tại chỗ hoặc ở đối tác SMT đã audit, sau đó mỗi bo được nạp đúng phiên bản firmware của chương trình, ghi lại theo từng lô.
- Nguồn pin và lắp bộ pin. Pin lithium (3.7 V, thường 800-1,400 mAh) đến kèm báo cáo UN 38.3 và IEC 62133-2; bo bảo vệ được hàn, bộ pin được tạo hình và lưu hóa, còn mẫu dùng pin AAA bỏ qua hoàn toàn giai đoạn này.
- Lắp ráp thân máy. Motor, bo, bộ pin và công tắc được lắp vào; vít siết đúng moment, và jig lắp ráp - chứ không phải phán đoán của công nhân - quyết định độ ngồi khớp.
- Làm kín. Hàn siêu âm hoặc máy ép kín đóng vỏ đạt chuẩn IPX7; tham số ép được ghi nhật ký để một mối hàn trôi có thể lần ra khung thời gian.
- Thử an toàn định kỳ và sàng lọc. Mỗi sản phẩm qua thử an toàn định kỳ ở cuối dây (sạc, bật nguồn, chức năng cơ bản); mẫu lấy ra sau đó chạy một chu trình rung và một lượt sàng độ ồn trên băng thử.
- Đóng gói. Đầu chải, sách hướng dẫn, cáp và hộp được gom bộ, hộp được in mã lô, và carton được dán kín cho thử rơi đi kèm kiểm tra cuối.
Điểm kiểm theo giai đoạn
| Giai đoạn | Điểm kiểm điển hình | Bản ghi giữ lại |
|---|---|---|
| Ép nhựa | Kích thước phát đầu theo từng hốc khuôn | Nhật ký khuôn, danh sách lô vật liệu |
| Phủ đệm mềm | Độ bám mẫu kéo giữa vỏ và grip | Phiếu lấy mẫu theo ca |
| Motor | Tốc độ stroke, độ ồn, độ đảo trục đầu vào | Chứng thư lô của nhà cung cấp |
| SMT và firmware | Thử chức năng bo, khớp phiên bản firmware | Bản ghi firmware theo lô |
| Bộ pin | Độ bền mối hàn, kiểm điện áp mở, kết quả lưu hóa | Nhật ký lô bộ pin |
| Lắp ráp | Moment siết, độ ngồi khớp, cảm giác công tắc | Phiếu kiểm trên dây |
| Làm kín | Tham số ép; lấy mẫu ngấm IPX7 | Nhật ký tham số theo ca |
| Thử định kỳ | Mọi sản phẩm: sạc, bật nguồn, chức năng; lấy mẫu: rung và độ ồn | Nhật ký thử định kỳ |
| Đóng gói | Nội dung bộ kit, mã lô, tình trạng carton | Phiếu đóng gói theo carton |
Bộ phận sourcing bơm thêm gì lên trên
Các kiểm soát dây chuyền riêng của nhà máy là cần thiết nhưng chưa đủ cho một chương trình xuất khẩu, nên bộ phận sourcing chồng thêm ba lớp. Thứ nhất, một kế hoạch kiểm tra thống nhất trước sản xuất, để bước kiểm cuối đo đúng những gì listing của người mua tuyên bố - trang kiểm soát chất lượng liệt kê các chỉ tiêu được đo. Thứ hai, xác minh rằng báo cáo kiểm thử và phòng kiểm thử khớp với các nền tảng thực sự đang được dựng, khép khoảng trống mà audit gặp thường nhất: một báo cáo cho motor không còn được lắp. Thứ ba, một quy trình mẫu niêm phong: mẫu được duyệt được niêm phong và đặt cạnh ở kiểm tra cuối, để lô được đối chiếu với thứ người mua đã duyệt chứ không phải với trí nhớ. Phương pháp phòng kiểm thử phía sau các thử nghiệm nằm ở trang kiểm thử và kiểm tra.
Thời gian và thùng carton
Các dải tham chiếu, xác nhận bằng văn bản theo từng đơn: mẫu catalog khoảng 7-15 ngày làm việc, mẫu có thương hiệu 15-25 ngày; lô sản xuất khoảng 30-45 ngày cho mẫu catalog và 35-50 ngày cho private label, với đơn ODM đầu tiên lâu hơn vì cắt khuôn và chứng nhận nằm bên trong. Đóng gói trông như chuyện để sau nhưng không phải vậy: thông số carton, lựa chọn lớp đệm và mã lô là một phần của quy trình, và thử rơi carton diễn ra trước khi lô rời sàn. Các dạng bán lẻ và dán nhãn xuất khẩu nằm ở trang bao bì. Để có dòng chảy được vẽ cho chương trình của bạn, gửi brief qua biểu mẫu báo giá; phần tháo rời linh kiện bằng ngôn ngữ dễ hiểu có trong bên trong một chiếc bàn chải điện.