
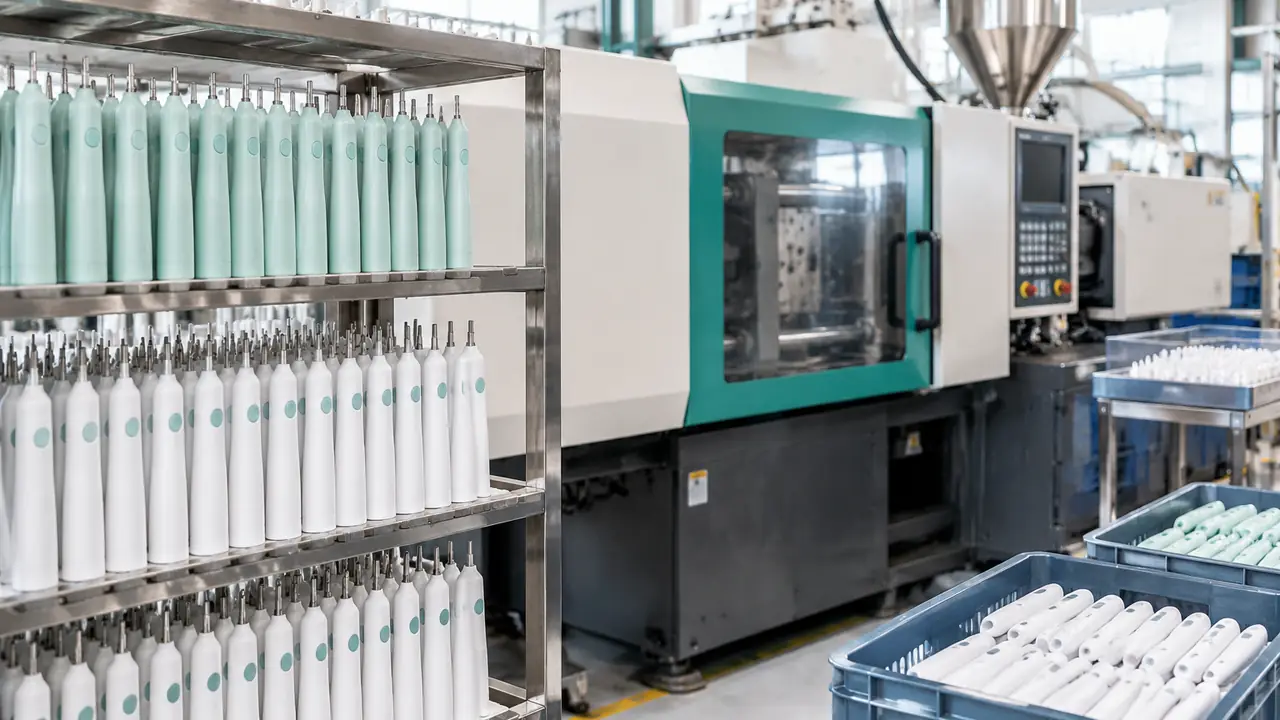
Perché l'ordine della linea conta per un buyer
Capire il processo produttivo non è un esercizio accademico: spiega a un buyer perché un cambio colore costa due settimane, perché il firmware si congela prima del pilot build, e perché un problema di tenuta scoperto all'ispezione finale è una conversazione sugli stampi e non una di rilavorazione. La sequenza qui sotto è il percorso tipico in uno stabilimento partner dei cluster cinesi; i dettagli cambiano per stabilimento e linea, e il desk conferma il flusso esatto per programma durante l'audit dello stabilimento.
Prima della linea: attrezzatura e pilot
I programmi da catalogo partono dallo stampaggio perché gli stampi esistono già. I programmi a stampo privato partono prima: le parti si disegnano, gli stampi si fresano in acciaio, e le prime colate si misurano contro il CAD prima che qualcuno assembli un manico. Segue un pilot build — una piccola corsa che assembla parti vere con metodi produttivi, e porta alla luce problemi di accoppiamento tra collarino e guscio, clearance della sede motore e compressione delle tenute quando correggerli costa ancora poco. Firmware e set di modalità si congelano prima del pilot, perché cambiare la logica delle modalità dopo la SMT significa riflashare e ritestare schede già costruite. Per i tempi di attrezzatura ODM e le basi di proprietà, la pagina OEM e private label porta i range di riferimento.
Il controllo delle modifiche tiene onesto il pilot. Una volta approvato il pilot, cambi colore, sostituzioni di materiale e modifiche agli stampi passano tutti per una nota di modifica scritta, perché ognuno tocca gli stadi a valle in modi facili da sottovalutare: un nuovo fornitore di TPE cambia l'adesione dell'overmould, una tinta di guscio tocca lo standard estetico, e un cambio di raggio del collarino altera il mantenimento della testa. Il desk instrada ogni modifica attraverso un campione rivisto e, dove la modifica tocca tenute o batteria, attraverso un re-test — economico allo stadio di pilot, costoso come reso dal campo.
I nove stadi dalla resina al cartone
- Stampaggio. Manichi, collarini e interni si stampano a iniezione in ABS o PCR-ABS; i lotti di materiale si registrano, e le prime colate si misurano prima che la pressa corra per il lotto.
- Overmoulding. Le impugnature soft-touch si overmouldano sui gusci rigidi; l'adesione tra i due materiali si controlla su campioni strappati, non si presuppone.
- Sourcing motori e prova in ingresso. I motori sonici o rotativi arrivano dalla linea propria dello stabilimento o da un fornitore verificato; i controlli in ingresso campionano frequenza di movimento, rumore e sbandamento dell'albero contro la specifica di piattaforma.
- SMT delle schede e flashing firmware. Le schede di controllo si piazzano e rifluiscono in casa o presso un partner SMT verificato, poi ogni scheda si flasha con la versione firmware del programma, che si registra per lotto.
- Sourcing celle e assemblaggio pacco. Le celle al litio (3.7 V, tipicamente 800-1,400 mAh) arrivano con report UN 38.3 e IEC 62133-2; le schede di protezione si saldano, i pacchi si formano e invecchiano, e i modelli a batterie AAA saltano questo stadio del tutto.
- Assemblaggio manico. Motore, scheda, pacco e interruttore si montano; le viti si serrano a coppia di specifica, e l'attrezzatura di assemblaggio — non il giudizio dell'operatore — decide la seduta.
- Tenuta. La saldatura ultrasonica o una pressa di tenuta chiude il guscio al rating IPX7; i parametri della pressa si registrano, così una saldatura che deriva si riporta a una finestra temporale.
- Prove di sicurezza di routine e screening. Ogni unità supera la prova di sicurezza di fine linea (carica, accensione, funzione base); le unità campionate siedono poi un ciclo di rodaggio e uno screening rumorosità sul banco.
- Imballaggio. Teste, manuali, cavi e custodie si preparano in kit, le scatole si codificano con il lotto, e i cartoni si sigillano per il drop test che accompagna l'ispezione finale.
Checkpoint per stadio
| Stadio | Checkpoint tipico | Registro tenuto |
|---|---|---|
| Stampaggio | Dimensioni prime colate per cavità | Log stampo, elenco lotti materiale |
| Overmoulding | Adesione su campione strappato tra guscio e grip | Scheda campioni turno |
| Motori | Frequenza movimento, rumore, sbandamento albero in ingresso | Certificato lotto fornitore |
| SMT e firmware | Test funzionale scheda, corrispondenza versione firmware | Registro firmware per lotto |
| Pacchi celle | Resistenza saldatura, controllo tensione a vuoto, esito invecchiamento | Log lotto pacchi |
| Assemblaggio | Coppia, seduta, risposta interruttore | Scheda controlli linea |
| Tenuta | Parametri pressa; immersione IPX7 campionata | Log parametri per turno |
| Prove di routine | Ogni unità: carica, accensione, funzione; campione: rodaggio e rumore | Log prove di routine |
| Imballaggio | Contenuto kit, codice lotto, stato cartoni | Packing list per cartone |
Che cosa aggiunge il desk sopra
I controlli di linea propri dello stabilimento sono necessari ma non sufficienti per un programma di esportazione, quindi il desk sovrappone tre cose. Primo, un piano d'ispezione concordato prima della produzione, perché il controllo finale misuri quello che il listing del buyer afferma — la pagina controllo qualità elenca le voci misurate. Secondo, la verifica che i report di prova e di laboratorio corrispondano alle piattaforme realmente costruite, il che chiude il gap che un audit trova più spesso: un report di un motore non più montato. Terzo, un flusso di campione sigillato: il campione approvato si sigilla e si usa come riferimento all'ispezione finale, così il lotto si confronta con quello che il buyer ha approvato, non con la memoria. I metodi di laboratorio dietro le prove stanno sulla pagina test e ispezione.
Tempi e cartone
Range di riferimento, confermati per iscritto per ogni ordine: campioni di modelli da catalogo in circa 7-15 giorni lavorativi e campioni brandizzati in 15-25 giorni; lotti di produzione in circa 30-45 giorni per i modelli da catalogo e 35-50 giorni per il private label, con i primi ordini ODM più lunghi perché dentro ci sono attrezzatura e certificazione. L'imballaggio sembra un ripensamento e non lo è: specifica del cartone, scelta dell'inserto e codifica lotto sono parte del processo, e i drop test sui cartoni avvengono prima che il lotto lasci lo stabilimento. I formati retail e l'etichettatura di export stanno sulla pagina packaging. Per mappare il flusso sul tuo programma, invia il brief tramite il modulo di preventivo; una lettura in piano delle parti è in dentro uno spazzolino elettrico.