
라인의 순서가 바이어에게 중요한 이유
생산 공정을 이해하는 것은 학문이 아닙니다. 색상 변경에 2주가 드는 이유, 펌웨어가 파일럿 빌드 전에 동결되는 이유, 그리고 최종 검사에서 발견된 씰 문제가 재작업 대화가 아니라 금형 대화가 되는 이유를 바이어에게 알려 줍니다. 아래 순서는 중국 클러스터의 파트너 공장을 통과하는 통상 경로이며, 세부는 공장과 라인마다 다르고 정확한 흐름은 공장 감사에서 프로그램별로 확인합니다.
라인 이전: 금형과 파일럿
카탈로그 모델 프로그램은 금형이 이미 존재하므로 성형에서 시작합니다. 프라이빗 몰드 프로그램은 더 앞에서 시작합니다. 부품을 도면으로 그리고 금형을 강철로 깎고, 누구든 핸들을 조립하기 전에 첫 샷을 CAD와 대조해 측정합니다. 이어 파일럿 빌드가 옵니다. 실제 부품을 생산 방식으로 조립하는 소규모 런으로, 칼라와 쉘 사이 끼움, 모터 시트 여유, 씰 압축 문제를 아직 고치기 저렴할 때 드러냅니다. 펌웨어와 모드 세트는 파일럿 전에 동결합니다. SMT 이후 모드 로직을 바꾸면 이미 만들어진 보드를 다시 플래시하고 다시 시험해야 하기 때문입니다. ODM 금형 일정과 소유권 기본 사항은 OEM과 자체브랜드 페이지에 참고 범위로 실려 있습니다.
변경 관리가 파일럿을 정직하게 유지합니다. 파일럿이 승인되면 색상 교체, 소재 대체, 금형 수정 모두 서면 변경 노트를 거칩니다. 각각이 하류 단계에 저평가하기 쉬운 방식으로 걸리기 때문입니다. 새 TPE 공급처는 오버몰딩 접착을 바꾸고, 쉘 색조는 외관 기준에 영향을 주며, 칼라 반경 변경은 헤드 유지력을 바꿉니다. 데스크는 모든 변경을 수정 샘플로, 씰이나 배터리에 걸리는 변경은 재시험으로 돌립니다. 파일럿 단계에서는 저렴하고 현장 반품으로는 비싼 작업입니다.
수지에서 카톤까지 아홉 단계
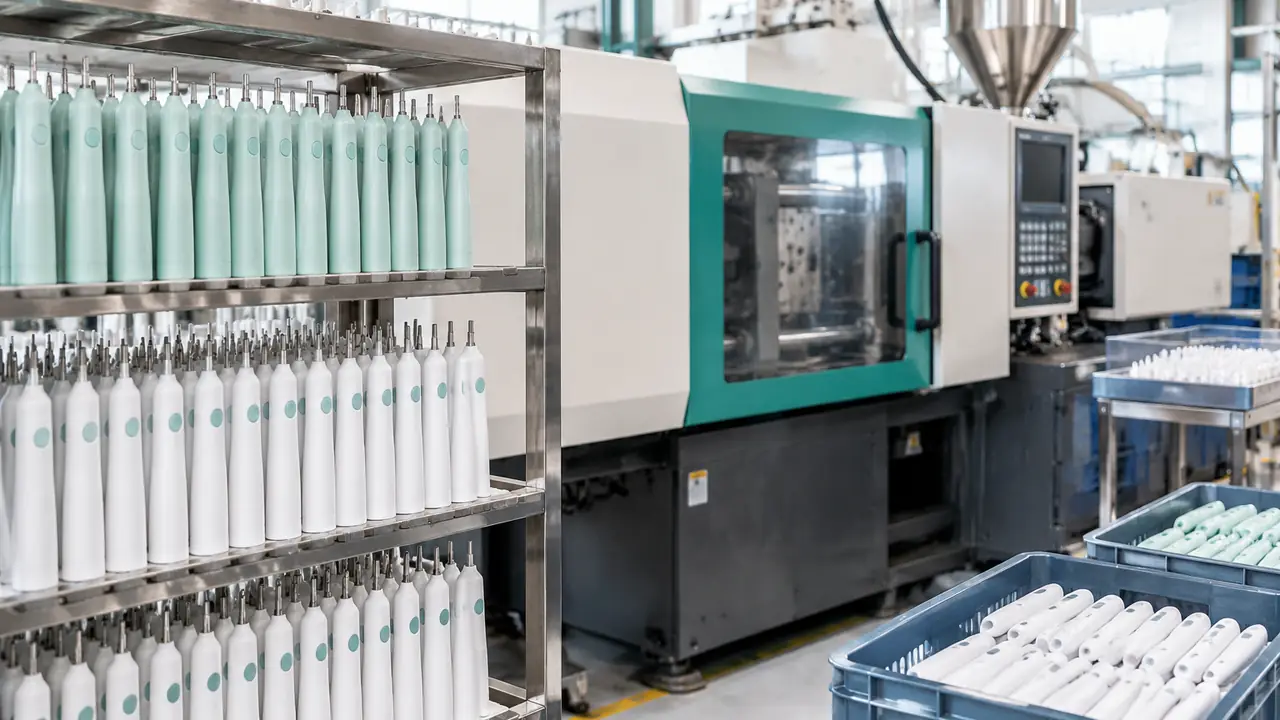
- 성형. 핸들, 칼라, 내부 부품이 ABS 또는 PCR-ABS로 사출성형됩니다. 소재 로트가 기록되고 프레스가 배치를 돌리기 전에 첫 품목 샷이 측정됩니다.
- 오버몰딩. 소프트터치 그립이 경질 쉘 위에 오버몰딩됩니다. 두 소재 사이 접착은 가정이 아니라 인장 샘플로 확인합니다.
- 모터 소싱과 입고 시험. 소닉 또는 로터리 모터가 공장 자체 라인이나 감사된 공급처에서 도착합니다. 입고 검사는 플랫폼 사양 기준으로 스트로크 수, 소음, 샤프트 흔들림을 샘플링합니다.
- PCB SMT와 펌웨어 플래싱. 제어 보드가 사내 또는 감사된 SMT 파트너에서 실장과 리플로우를 거치고, 각 보드는 프로그램의 펌웨어 버전으로 플래시되며 이 버전은 로트별로 기록됩니다.
- 셀 소싱과 팩 조립. 리튬 셀(3.7 V, 통상 800-1,400 mAh)이 UN 38.3과 IEC 62133-2 성적서와 함께 도착합니다. 보호 보드가 용접되고 팩이 성형과 에이징을 거치며, AAA 배터리 모델은 이 단계를 아예 건너뜁니다.
- 핸들 조립. 모터, 보드, 팩, 스위치가 장착됩니다. 나사는 사양 토크로 조여지고, 착좌는 작업자의 판단이 아니라 조립 지그가 결정합니다.
- 씰링. 초음파 용접 또는 씰 프레스가 쉘을 IPX7 등급으로 닫습니다. 프레스 파라미터가 기록되어 흐려진 용접을 시간 구간으로 추적할 수 있습니다.
- 상시 안전 시험과 스크리닝. 모든 개체가 라인 끝 안전 상시 시험(충전, 전원 온, 기본 기능)을 통과하고, 샘플 개체는 러그에서 런인 사이클과 소음 스크리닝을 추가로 받습니다.
- 포장. 헤드, 매뉴얼, 케이블, 케이스가 키트로 묶이고 박스에 배치 코드가 새겨지며, 카톤은 최종 검사와 함께 오는 낙하 시험을 위해 봉인됩니다.
단계별 점검 지점
| 단계 | 통상 점검 지점 | 남기는 기록 |
|---|---|---|
| 성형 | 캐비티별 첫 품목 치수 | 금형 로그, 소재 로트 목록 |
| 오버몰딩 | 쉘과 그립 사이 인장 샘플 접착 | 교대 샘플 시트 |
| 모터 | 입고 스트로크 수, 소음, 샤프트 흔들림 | 공급처 로트 성적서 |
| SMT와 펌웨어 | 보드 기능 시험, 펌웨어 버전 일치 | 로트 펌웨어 기록 |
| 셀 팩 | 용접 강도, 개방 전압 확인, 에이징 결과 | 팩 배치 로그 |
| 조립 | 토크, 착좌, 스위치 감촉 | 라인 체크 시트 |
| 씰링 | 프레스 파라미터; 샘플 IPX7 침수 | 교대별 파라미터 로그 |
| 상시 시험 | 전 개체: 충전, 전원 온, 기능; 샘플: 런인과 소음 | 상시 시험 로그 |
| 포장 | 키트 내용물, 배치 코드, 카톤 상태 | 카톤별 포장 명세서 |
데스크가 그 위에 더하는 것
공장 자체의 라인 관리는 필요하지만 수출 프로그램에 충분하지 않으므로, 데스크는 세 가지를 겹칩니다. 첫째, 생산 전에 합의된 검사 계획입니다. 최종 점검이 바이어 판매 목록의 주장을 측정하도록 만들며, 측정 항목은 품질 관리 페이지에 나열되어 있습니다. 둘째, 시험과 랩 성적서가 실제 조립되는 플랫폼과 일치하는지 검증입니다. 감사가 가장 흔히 발견하는 공백, 즉 더 이상 장착되지 않는 모터의 성적서를 닫는 작업입니다. 셋째, 봉인 샘플 워크플로입니다. 승인 샘플이 봉인되어 최종 검사에서 참조되므로 배치는 기억이 아니라 바이어가 승인한 것과 비교됩니다. 시험 뒤의 실험실 방법은 시험과 검사 페이지에 있습니다.
일정과 카톤
참고 범위, 주문별 서면 확정: 카탈로그 모델 샘플 약 7-15 영업일, 브랜드 지정 샘플 15-25일, 생산 배치는 카탈로그 모델 약 30-45일, 자체브랜드 35-50일이며 첫 ODM 주문은 금형과 인증이 그 안에 들어 있어 더 깁니다. 포장은 뒤전처럼 보이지만 그렇지 않습니다. 카톤 사양, 인서트 선택, 배치 코딩은 공정의 일부이고 카톤 낙하 시험은 로트가 라인을 떠나기 전에 이루어집니다. 리테일 포맷과 수출 표기는 포장 페이지에 있습니다. 프로그램에 맞춘 흐름을 받으려면 견적 양식으로 기획서를 보내고, 부품의 이해하기 쉬운 해설은 전동칫솔 내부 구조에 있습니다.