
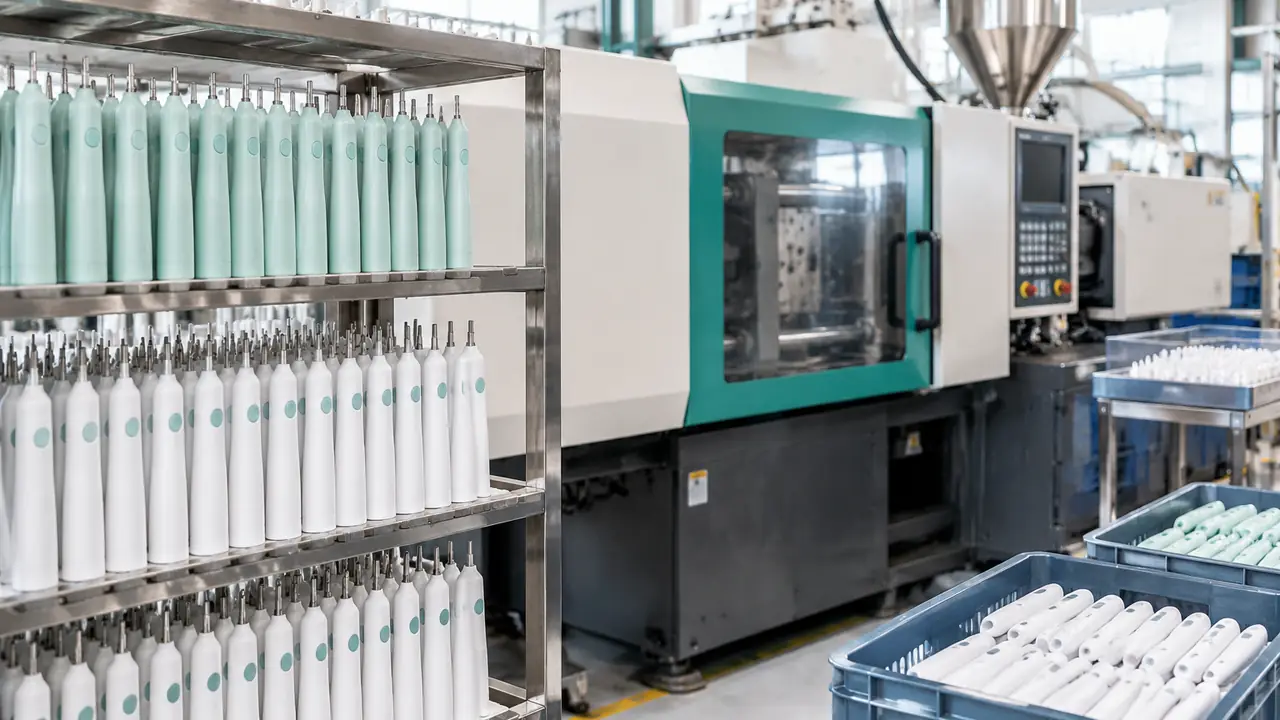
ラインの順序が購入者にとって重要な理由
生産プロセスの理解は学問ではありません。色替えに2週間かかる理由、ファームウェアがパイロット組立前に凍結される理由、そして最終検査で見つかったシール問題が手直しではなく金型の話になる理由を、購入者に教えてくれるからです。以下の順序は、中国のクラスターにあるパートナー工場を通る典型的な経路です。細部は工場とラインごとに異なり、正確な流れはプログラムごとに工場監査の中で確認されます。
ラインの前:金型とパイロット
カタログモデルのプログラムは成形から始まります。金型がすでに存在するからです。専用金型のプログラムはもっと早く始まります。部品が描かれ、金型が鋼材に切削され、誰かがハンドルを組み立てる前に最初の成形品がCADと突き合わせて測られます。続いてパイロット組立があります。生産と同じ方法で本物の部品を組み立てる小規模な走行で、カラーとシェルの嵌合、モーター座の隙間、シールの圧縮を、まだ直すのが安いうちに炙り出します。ファームウェアとモード構成はパイロット前に凍結します。SMTの後にモードの論理を変えると、すでに組み上がった基板の再書き込みと再試験になるからです。ODM金型の期間と所有権の基本は、OEMとプライベートブランドのページに参考レンジがあります。
変更管理がパイロットを誠実に保ちます。パイロットが承認された後は、色の交換、材料の置き換え、金型の修正はすべて書面の変更通知を通ります。それぞれが下流の工程に、見積もりにくい形で触れるからです。新しいTPEサプライヤーは上乗せ成型の密着を変え、シェルの色味は外観基準に影響し、カラーの半径の変更はヘッドの保持に響きます。デスクはすべての変更を修正済みサンプルに通し、シールや電池に触れる変更は再試験に通します。パイロット段階では安く、市場での返品になると高くつくからです。
樹脂から段ボールまでの9段階
- 射出成形。ハンドル、カラー、内部部品をABSまたはPCR-ABSで成形。材料ロットは記録され、ロットの生産に入る前に初品の成形品が測定されます。
- 上乗せ成型。ソフトグリップを硬質シェルに上乗せ成型。2材料の密着は引き抜きサンプルで確認し、前提にはしません。
- モーター調達と受入試験。ソニックまたは回転のモーターは、工場の自社ラインまたは監査済みサプライヤーから到着します。受入検査はプラットフォーム仕様に対しストローク数、動作音、軸の振れをサンプリングします。
- 基板のSMTとファームウェア書き込み。制御基板は社内または監査済みSMTパートナーで実装・リフローされ、その後、各基板にプログラムのファームウェア版が書き込まれます。版はロットごとに記録します。
- セル調達とパック組立。リチウムセル(3.7 V、通常800-1,400 mAh)はUN 38.3とIEC 62133-2の報告書付きで到着します。保護基板が溶接され、パックは形成とエージングを経ます。乾電池AAAモデルはこの段階を完全にスキップします。
- ハンドル組立。モーター、基板、パック、スイッチを取り付けます。ねじは規定トルクで締め、着座を決めるのは組立治具であって作業者の判断ではありません。
- シール。超音波溶着またはシール加圧機がシェルをIPX7等級に閉じます。加圧条件は記録されるため、ずれた溶着は時間帯まで追跡できます。
- 定例安全試験と選別。全ユニットがライン末端の定例安全試験(充電、電源投入、基本動作)を通過します。抜き取りユニットはさらに、試験機での慣らし運転サイクルと動作音の選別を受けます。
- 梱包。ヘッド、取扱説明書、ケーブル、ケースを組で揃え、箱にロットコードを印字し、最終検査に伴う落下試験のために段ボールを封をします。
段階別の確認ポイント
| 段階 | 代表的な確認ポイント | 保持する記録 |
|---|---|---|
| 射出成形 | キャビティごとの初品寸法 | 金型ログ、材料ロット一覧 |
| 上乗せ成型 | シェルとグリップ間の引き抜きサンプル密着 | シフト別サンプル表 |
| モーター | 受入時のストローク数、動作音、軸の振れ | サプライヤーのロット証明書 |
| SMTとファームウェア | 基板の動作試験、ファームウェア版の一致 | ロット別ファームウェア記録 |
| セルパック | 溶接強度、開放電圧確認、エージング結果 | パックのバッチログ |
| 組立 | トルク、着座、スイッチの感触 | ライン検査表 |
| シール | 加圧条件。抜き取りのIPX7浸水 | シフト別パラメータログ |
| 定例試験 | 全ユニット:充電、電源投入、動作。抜き取り:慣らし運転と動作音 | 定例試験ログ |
| 梱包 | セット内容、バッチコード、段ボールの状態 | 段ボールごとの梱包明細 |
デスクが上に重ねるもの
工場自身のライン管理は必要ですが、輸出プログラムにとって十分ではありません。そこでデスクは3つを重ねます。第一に、生産前に合意する検査計画。最終確認が購入者の掲載主張を測るようにするもので、測定項目は品質管理のページに列挙されています。第二に、試験・ラボ報告書が実際に組み立てられるプラットフォームと一致することの検証。監査が最も多く見つける隙間 - もう搭載されないモーターへの報告書 - を閉じるものです。第三に、封印サンプルのワークフロー。承認済みサンプルを封印し、最終検査で参照することで、ロットは記憶ではなく購入者が承認したものと比較されます。試験の背後にある試験室の手法は試験と検査のページにあります。
時期と段ボール
参考レンジは注文ごとに書面で確定します。カタログモデルのサンプルは約7-15営業日、ブランド品のサンプルは15-25日。生産ロットはカタログモデルで約30-45日、プライベートブランドで35-50日。初回のODM受注は金型と認証が含まれるため、さらに長くなります。梱包は後回しに見えて、そうではありません。段ボールの仕様、インサートの選択、バッチコーディングはプロセスの一部であり、段ボールの落下試験はロットが現場を離れる前に行われます。小売フォーマットと輸出表示はパッケージのページにあります。プログラムに合わせて流れを描くには、お見積もりフォームからブリーフを送ってください。部品を平易な言葉で歩く解説はハンドルの内部にあります。