
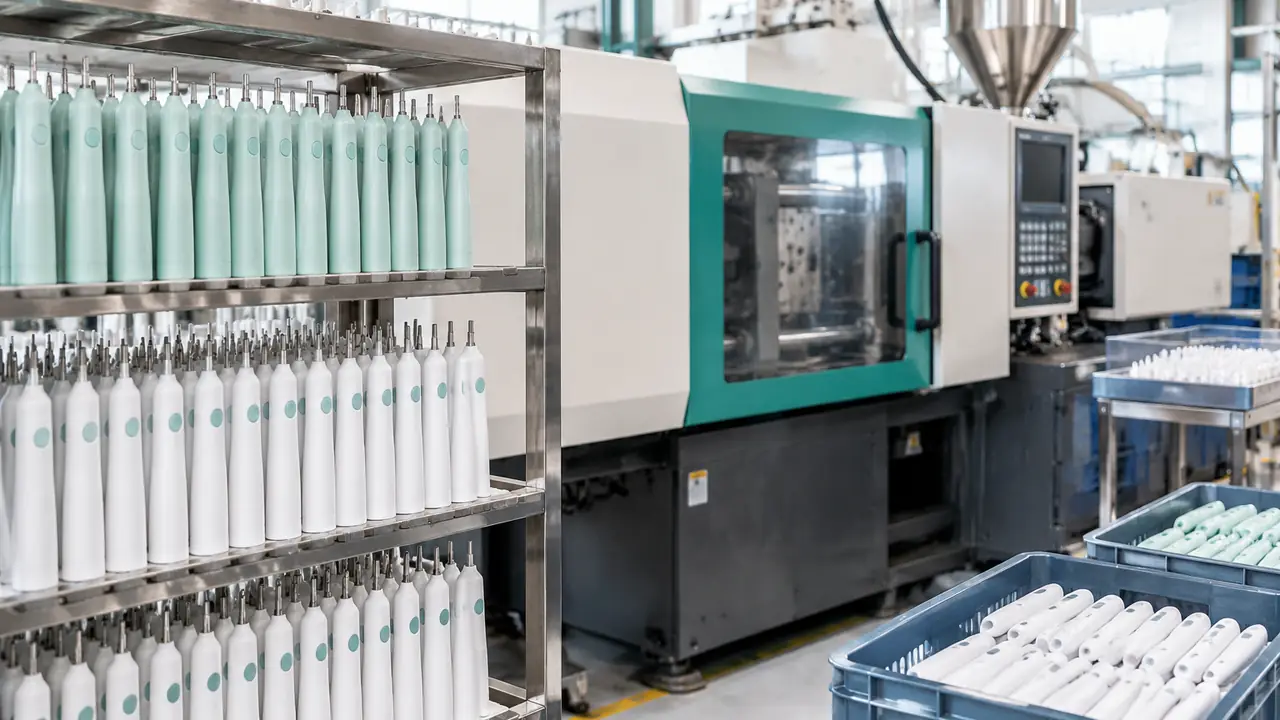
Pourquoi l'ordre de la ligne compte pour un acheteur
Comprendre le processus de production n'est pas académique : cela explique à un acheteur pourquoi un changement de couleur coûte deux semaines, pourquoi le firmware est gelé avant la pré-série, et pourquoi un défaut d'étanchéité découvert à l'inspection finale relève d'une conversation d'outillage plutôt que d'une retouche. La séquence ci-dessous est le trajet type dans une usine partenaire des clusters chinois ; les détails varient selon l'usine et la ligne, et le bureau confirme le flux exact par programme lors de l'audit d'usine.
Avant la ligne : outillage et pré-séries
Les programmes sur modèle de catalogue démarrent à l'injection parce que les outils existent déjà. Les programmes en moule privé démarrent plus tôt : les pièces sont dessinées, les moules sont taillés dans l'acier, et les premières injections sont mesurées contre la CAO avant même que quiconque assemble un manche. Une pré-série suit - une petite série qui assemble de vraies pièces avec des méthodes de production, révélant les problèmes d'ajustement entre collier et coque, les jeux de logement moteur et la compression des joints pendant qu'ils sont encore peu coûteux à corriger. Le firmware et les jeux de modes sont gelés avant la pré-série, car changer la logique des modes après le SMT signifie reflasher et retester des cartes déjà fabriquées. Pour les délais d'outillage ODM et les bases de la propriété, la page OEM et marque propre porte les fourchettes de référence.
La maîtrise des modifications garde la pré-série honnête. Une fois une pré-série approuvée, les changements de couleur, les substitutions de matière et les modifications de moule passent tous par une fiche de modification écrite, car chacun touche les étapes aval de façons faciles à sous-estimer : un nouveau fournisseur de TPE change l'adhérence du surmoulage, une teinte de coque affecte le standard cosmétique, et un changement de rayon de collier modifie la rétention de la tête. Le bureau fait passer chaque modification par un échantillon révisé et, quand la modification touche les joints ou la pile, par un re-test - peu coûteux au stade pré-série, coûteux en retour client.
Les neuf étapes de la résine au carton
- Injection. Manches, colliers et pièces internes sont injectés en ABS ou PCR-ABS ; les lots de matière sont journalisés et les premières pièces sont mesurées avant que la presse ne tourne pour le lot.
- Surmoulage. Les poignées soft-touch sont surmoulées sur des coques rigides ; l'adhérence entre les deux matériaux est contrôlée sur des échantillons arrachés, pas présumée.
- Approvisionnement moteurs et contrôle à réception. Les moteurs soniques ou rotatifs arrivent de la ligne propre de l'usine ou d'un fournisseur audité ; les contrôles à réception échantillonnent le rythme, le bruit et le faux-rond d'axe contre la spécification de plateforme.
- SMT des cartes et flash du firmware. Les cartes de contrôle sont placées et refondues en interne ou chez un partenaire SMT audité, puis chaque carte est flashée avec la version de firmware du programme, enregistrée par lot.
- Approvisionnement éléments et assemblage des packs. Les éléments lithium (3,7 V, généralement 800-1 400 mAh) arrivent avec les rapports UN 38.3 et IEC 62133-2 ; les cartes de protection sont soudées, les packs sont formés et vieillis, et les modèles à piles AAA sautent entièrement cette étape.
- Assemblage du manche. Moteur, carte, pack et interrupteur sont montés ; les vis sont serrées au couple spécifié, et c'est le gabarit d'assemblage - non le jugement de l'opérateur - qui décide du positionnement.
- Étanchéité. La soudure ultrasons ou une presse d'étanchéité ferme la coque à sa classe IPX7 ; les paramètres de presse sont journalisés pour qu'une dérive de soudure puisse être rattachée à une fenêtre temporelle.
- Essais de routine de sécurité et criblage. Chaque unité passe l'essai de routine de sécurité en fin de ligne (charge, mise sous tension, fonction de base) ; les unités échantillonnées subissent ensuite un cycle de rodage et un criblage acoustique sur le banc.
- Conditionnement. Têtes, notices, câbles et étuis sont kités, les boîtes sont codées avec le lot, et les cartons sont fermés pour l'essai de chute qui accompagne l'inspection finale.
Points de contrôle par étape
| Étape | Point de contrôle type | Enregistrement conservé |
|---|---|---|
| Injection | Dimensions de première pièce par empreinte | Carnet de moule, liste des lots de matière |
| Surmoulage | Adhérence sur échantillon arraché entre coque et poignée | Feuille d'échantillons par équipe |
| Moteurs | Rythme, bruit et faux-rond d'axe à réception | Certificat de lot fournisseur |
| SMT et firmware | Test fonctionnel de carte, correspondance de version du firmware | Enregistrement firmware par lot |
| Packs d'éléments | Résistance de soudure, contrôle de tension à vide, résultat de vieillissement | Journal de lot de packs |
| Assemblage | Couple, positionnement, toucher de l'interrupteur | Feuille de contrôle de ligne |
| Étanchéité | Paramètres de presse ; immersion IPX7 échantillonnée | Journal de paramètres par équipe |
| Essais de routine | Chaque unité : charge, mise sous tension, fonction ; échantillon : rodage et bruit | Journal d'essais de routine |
| Conditionnement | Contenu du kit, code de lot, état des cartons | Liste de colisage par carton |
Ce que le bureau ajoute par-dessus
Les contrôles de ligne propres à une usine sont nécessaires mais pas suffisants pour un programme d'exportation, aussi le bureau superpose trois choses. D'abord, un plan d'inspection convenu avant la production, pour que le contrôle final mesure ce que la fiche produit de l'acheteur avance - la page contrôle qualité liste les grandeurs mesurées. Ensuite, la vérification que rapports d'essais et de laboratoire correspondent aux plateformes réellement fabriquées, ce qui referme l'écart qu'un audit relève le plus souvent : un rapport pour un moteur qui n'est plus monté. Enfin, un flux d'échantillon scellé : l'échantillon approuvé est scellé et opposé à l'inspection finale, pour que le lot soit comparé à ce que l'acheteur a approuvé, pas à un souvenir. Les méthodes de laboratoire derrière les essais figurent sur la page essais et inspections.
Calendrier et carton
Fourchettes de référence, confirmées par écrit pour chaque commande : échantillons de modèles catalogue sous environ 7-15 jours ouvrés et échantillons en marque sous 15-25 jours ; lots de production en environ 30-45 jours pour les modèles catalogue et 35-50 jours en marque propre, les premières commandes ODM étant plus longues car l'outillage et la certification sont inclus dedans. Le conditionnement ressemble à un détail et n'en est pas un : la spécification carton, le choix de l'insert et le codage de lot font partie du processus, et les essais de chute des cartons ont lieu avant que le lot ne quitte l'atelier. Les formats retail et l'étiquetage d'exportation figurent sur la page emballage. Pour faire cartographier ce flux pour votre programme, envoyez le brief via le formulaire de devis ; une présentation en langage clair des composants se trouve dans l'intérieur d'une brosse à dents électrique.