
Hattın sırasının bir alıcı için neden önemli olduğu
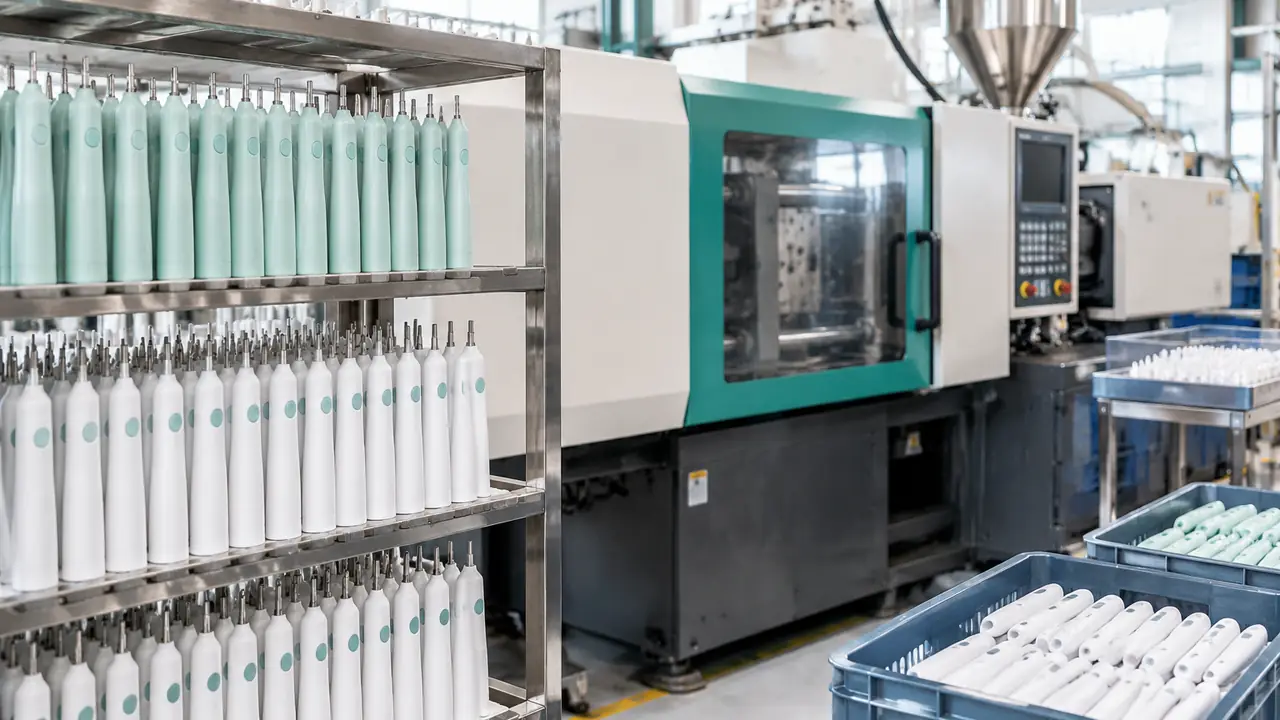
Üretim sürecini anlamak akademik bir merak değildir: bir alıcıya, renk değişiminin neden iki hafta tuttuğunu, firmware’in neden pilot üretimden önce dondurulduğunu ve son muayenede bulunan bir conta sorununun neden röparo değil kalıp konuşması olduğunu söyler. Aşağıdaki sıra, Çin kümelerindeki bir ortak fabrikanın tipik güzergâhıdır; ayrıntılar fabrika ve hattına göre değişir ve masa kesin akışı program başına fabrika denetiminde teyit eder.
Hattan önce: takım tezgâhı ve pilotlar
Katalog model programları kalıplamadan başlar, çünkü kalıplar zaten vardır. Özel kalıplı programlar daha önce başlar: parçalar çizilir, kalıplar çelikten işlenir ve kimse bir gövdeyi monte etmeden önce ilk dökümler CAD’e karşı ölçülür. Ardından pilot üretim gelir - gerçek parçaların üretim yöntemleriyle monte edildiği küçük bir koşu; yaka ile kabuk arasındaki oturma sorunlarını, motor yuvası boşluklarını ve conta sıkışmasını hâlâ ucuza giderilirken ortaya çıkarır. Firmware ve mod setleri pilottan önce dondurulur, çünkü SMT sonrası mod mantığını değiştirmek, kurulmuş kartların yeniden yüklenip yeniden test edilmesi demektir. ODM teçhizat takvimleri ve sahiplik temelleri için OEM ve özel marka sayfası referans aralıkları taşır.
Değişiklik kontrolü pilotu dürüst tutar. Pilot onaylandıktan sonra renk değişimleri, malzeme ikameleri ve kalıp müdahaleleri yazılı bir değişiklik notundan geçer; çünkü her biri, hafife alınması kolay biçimlerde aşağı akışa dokunur: yeni bir TPE tedarikçisi overmould yapışmasını, kabuk tonu kozmetik standardı, yaka yarıçapındaki değişim başlığın milde tutunmasını değiştirir. Masa her değişikliği gözden geçirilmiş bir numuneye, conta ya da bataryaya dokunan değişiklikleri yeniden teste bağlar - pilot aşamasında ucuz, saha iadesinde pahalı.
Reçineden koliye dokuz aşama
- Kalıplama. Gövdeler, yakalar ve iç parçalar ABS veya PCR-ABS’ten enjeksiyonla kalıplanır; malzeme partileri kaydedilir ve pres parti için çalışmadan önce ilk parça dökümleri ölçülür.
- Overmould. Yumuşak dokulu tutuşlar katı kabukların üzerine kalıplanır; iki malzeme arasındaki yapışma varsayılmaz, çekilen numunelerle kontrol edilir.
- Motor tedariki ve giriş testi. Sonik veya döner motorlar fabrikanın kendi hattından ya da denetlenmiş bir tedarikçiden gelir; giriş kontrolleri, strok hızını, gürültüyü ve mil kaçıklığını platform spesifikasyonuna karşı örnekler.
- PCB SMT ve firmware yükleme. Kontrol kartları şirket içinde ya da denetlenmiş bir SMT ortağında yerleştirilip ergitilir; sonra her karta programın firmware sürümü yüklenir ve sürüm parti başına kaydedilir.
- Hücre tedariki ve paket montajı. Lityum hücreler (3,7 V, tipik olarak 800-1.400 mAh) UN 38.3 ve IEC 62133-2 raporlarıyla gelir; koruma kartları kaynaklanır, paketler şekillendirilip dinlendirilir ve AAA pilli modeller bu aşamayı tümüyle atlar.
- Gövde montajı. Motor, kart, paket ve şalter takılır; vidalar spesifikasyondaki torka sıkılır ve oturmayı operatörün yargısı değil montaj fikstürü belirler.
- Contalama. Ultrasonik kaynak ya da contalama presi kabuğu IPX7 derecesine kapatır; pres parametreleri kaydedilir, böylece kayan bir kaynak bir zaman aralığına izlenebilir.
- Rutin güvenlik testleri ve tarama. Her ünite hattın sonundaki güvenlik rutin testinden geçer (şarj, açılma, temel işlev); numunelenmiş üniteler sonra düzende alıştırma döngüsüne ve gürültü taramasına girer.
- Paketleme. Başlıklar, kılavuzlar, kablolar ve kutular setlenir, kutular parti koduyla işaretlenir ve koliler, son muayeneye eşlik eden düşürme testi için kapatılır.
Aşamaya göre kontrol noktaları
| Aşama | Tipik kontrol noktası | Tutulan kayıt |
|---|---|---|
| Kalıplama | Yuva başına ilk parça ölçüleri | Kalıp kaydı, malzeme parti listesi |
| Overmould | Kabuk ve tutuş arasında çekilen numunede yapışma | Vardiya numune formu |
| Motorlar | Girişte strok hızı, gürültü, mil kaçıklığı | Tedarikçi parti sertifikası |
| SMT ve firmware | Kart işlev testi, firmware sürüm eşleşmesi | Parti firmware kaydı |
| Hücre paketleri | Kaynak dayanımı, açık devre gerilimi kontrolü, dinlendirme sonucu | Paket parti kaydı |
| Montaj | Tork, oturma, şalter hissi | Hat kontrol formu |
| Contalama | Pres parametreleri; numunelenmiş IPX7 batırma | Vardiya başına parametre kaydı |
| Rutin testler | Her ünite: şarj, açılma, işlev; numune: alıştırma ve gürültü | Rutin test kaydı |
| Paketleme | Set içeriği, parti kodu, koli durumu | Koli başına çeki listesi |
Masanın üstüne koyduğu
Bir fabrikanın kendi hat kontrolleri bir ihracat programı için gereklidir ama yeterli değildir; masa üç şey katmanlar. Birincisi, üretimden önce kararlaştırılan bir muayene planı; böylece son kontrol, alıcının ilanının iddia ettiğini ölçer - kalite kontrol sayfası ölçülen kalemleri listeler. İkincisi, test ve laboratuvar raporlarının fiilen kurulmakta olan platformlarla eşleştiğinin doğrulanması; bu, denetimin en sık bulduğu boşluğu kapatır: artık takılı olmayan bir motor için düzenlenmiş rapor. Üçüncüsü, mühürlü numune akışı: onaylı numune mühürlenir ve son muayenede referans alınır; böylece parti, hafızaya değil, alıcının onayladığı şeye karşı kıyaslanır. Testlerin ardındaki laboratuvar yöntemleri test ve muayene sayfasındadır.
Takvim ve koli
Referans aralıklar, sipariş başına yazılı teyit edilir: katalog model numuneleri yaklaşık 7-15 iş günü, markalı numuneler 15-25 gün; üretim partileri katalog modeller için kabaca 30-45 gün, özel marka için 35-50 gün; ilk ODM siparişleri daha uzundur, çünkü teçhizat ve sertifikasyon bunların içindedir. Paketleme sonradan akla gelen bir ayrıntı gibi görünür ve değildir: koli spesifikasyonu, iç yerleşim seçimi ve parti kodlama sürecin parçasıdır ve koli düşürme testleri lot sahadan çıkmadan yapılır. Perakende formatları ve ihracat etiketlemesi ambalaj sayfasındadır. Programınız için akışın haritanmasını isterseniz brifi teklif formundan gönderin; parçaların sade bir anlatımı bir gövdenin içinde notundadır.