
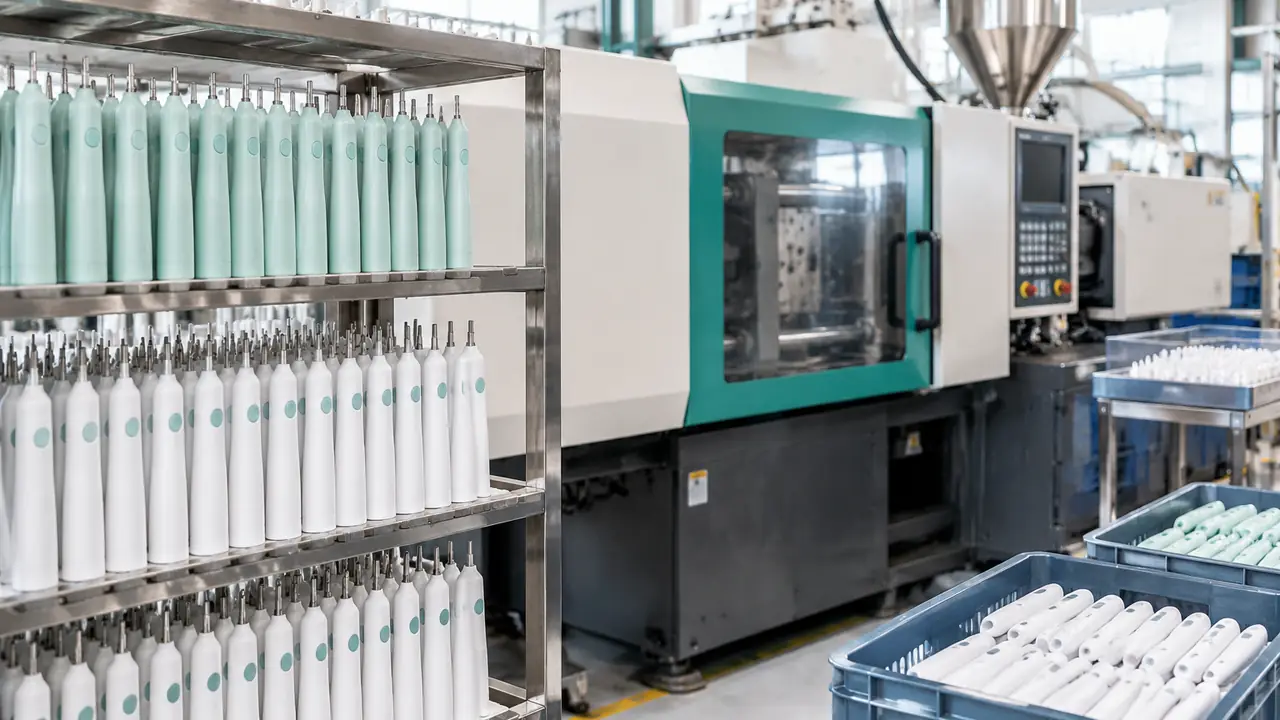
ลำดับของไลน์สำคัญกับผู้ซื้ออย่างไร
เข้าใจกระบวนการผลิตไม่ใช่เรื่องวิชาการ มันบอกผู้ซื้อว่าทำไมการเปลี่ยนสีจึงแพงสองสัปดาห์ ทำไมเฟิร์มแวร์จึงถูกตรึงก่อนการผลิตนำร่อง และทำไมปัญหาซีลที่พบในการตรวจขั้นสุดท้ายจึงเป็นบทสนทนาเรื่องแม่พิมพ์ ไม่ใช่เรื่องแก้งาน ลำดับด้านล่างคือเส้นทางทั่วไปผ่านโรงงานพันธมิตรในคลัสเตอร์จีน รายละเอียดต่างกันตามโรงงานและไลน์ ส่วนเส้นทางเป๊ะจะยืนยันต่อโปรแกรมระหว่าง การตรวจประเมินโรงงาน
ก่อนถึงไลน์ แม่พิมพ์และการผลิตนำร่อง
โปรแกรมรุ่นแคตตาล็อกเริ่มที่การขึ้นรูป เพราะแม่พิมพ์มีอยู่แล้ว โปรแกรมแม่พิมพ์ส่วนตัวเริ่มก่อนกว่านั้น ชิ้นส่วนถูกเขียนแบบ แม่พิมพ์ถูกตัดจากเหล็ก และชิ้นงานพิมพ์ชุดแรกถูกวัดเทียบกับแบบ CAD ก่อนใครจะประกอบด้ามจับ ตามด้วยการผลิตนำร่อง รันเล็กที่ประกอบชิ้นส่วนจริงด้วยวิธีการผลิตจริง เผยปัญหาการประกอบระหว่างคอกับเปลือก ช่องว่างที่นั่งมอเตอร์ และแรงบีบของซีล ในขณะที่แก้ยังถูก เฟิร์มแวร์และชุดโหมดถูกตรึงก่อนนำร่อง เพราะเปลี่ยนตรรกะโหมดหลัง SMT หมายถึงเขียนและทดสอบแผงที่ทำเสร็จแล้วซ้ำ หน้า OEM และติดแบรนด์ลูกค้า มีช่วงอ้างอิงเรื่องไทม์ไลน์แม่พิมพ์และความเป็นเจ้าของสำหรับ ODM
การควบคุมการเปลี่ยนแปลงรักษาความซื่อตรงของนำร่อง เมื่อนำร่องได้รับอนุมัติ การสลับสี การเปลี่ยนวัสดุ และการแก้แม่พิมพ์ ทุกอย่างผ่านใบแจ้งการเปลี่ยนแปลงแบบเขียน เพราะแต่ละอย่างกระทบขั้นถัดไปในแบบที่ประเมินต่ำได้ง่าย ซัพพลายเออร์ TPE รายใหม่เปลี่ยนการยึดเกาะของโอเวอร์โมลดิ้ง เฉดสีเปลือกกระทบมาตรฐานความสวยงาม และการแก้รัศมีคอเปลี่ยนการยึดหัวแปรง ทีมจัดหาผลักการเปลี่ยนทุกอย่างผ่านตัวอย่างฉบับแก้ไข และเมื่อการเปลี่ยนแตะซีลหรือแบตเตอรี่ ผ่านการทดสอบซ้ำ ถูกตอนขั้นนำร่อง แพงเมื่อกลายเป็นสินค้ากลับคืนจากลูกค้า
เก้าขั้นจากเรซินถึงลัง
- การขึ้นรูป ด้ามจับ คอ และชิ้นส่วนภายในฉีดขึ้นรูปจาก ABS หรือ PCR-ABS ล็อตวัสดุถูกบันทึก และชิ้นงานแรกถูกวัดก่อนเครื่องขึ้นรูปวิ่งเพื่อล็อต
- โอเวอร์โมลดิ้ง จับถือยางนุ่มถูกหุ้มบนเปลือกแข็ง การยึดเกาะระหว่างวัสดุสองชนิดตรวจจากตัวอย่างดึง ไม่ใช่สมมติเอา
- การจัดหามอเตอร์และการทดสอบรับของ มอเตอร์โซนิคหรือแบบหมุนมาจากไลน์ของโรงงานเองหรือซัพพลายเออร์ที่ผ่านการตรวจ การตรวจรับสุ่มอัตราสโตรก เสียง และแกนส่ายเทียบสเปกแพลตฟอร์ม
- SMT ของ PCB และการเขียนเฟิร์มแวร์ แผงวงจรควบคุมถูกวางและรีโฟลว์ในโรงหรือที่พันธมิตร SMT ที่ผ่านการตรวจ แล้วแต่ละแผงถูกเขียนด้วยเวอร์ชันเฟิร์มแวร์ของโปรแกรม ซึ่งบันทึกต่อล็อต
- การจัดหาเซลล์และการประกอบชุดแบตเตอรี่ เซลล์ลิเธียม (3.7 V โดยทั่วไป 800-1,400 mAh) มาพร้อมรายงาน UN 38.3 และ IEC 62133-2 แผงป้องกันถูกเชื่อม ชุดถูกเก็บรูปและบ่ม รุ่นถ่าน AAA ข้ามขั้นนี้ไปทั้งหมด
- การประกอบด้ามจับ มอเตอร์ แผงวงจร ชุดแบตเตอรี่ และสวิตช์ถูกติดตั้ง น็อตถูกขันตามแรงบิดสเปก และจิ๊กประกอบ ไม่ใช่ดุลยพินิจของช่าง เป็นผู้ชี้ว่าอะไรนั่งแน่น
- การปิดผนึก การเชื่อมคลื่นเสียงความถี่สูงหรือเครื่องกดซีลปิดเปลือกให้ถึงระดับ IPX7 พารามิเตอร์เครื่องกดถูกบันทึก เพื่อให้รอยเชื่อมที่เลื่อนไปตามรอยเวลาได้
- การทดสอบความปลอดภัยประจำและการคัดกรอง ทุกตัวผ่านการทดสอบความปลอดภัยประจำท้ายไลน์ (ชาร์จ เปิดเครื่อง ฟังก์ชันพื้นฐาน) ตัวที่สุ่มไปนั่งรันอินหนึ่งรอบและคัดกรองเสียงบนชุดทดสอบ
- การบรรจุ หัวแปรง คู่มือ สายชาร์จ และกล่องถูกประกอบเป็นชุด กล่องถูกพิมพ์รหัสล็อต และลังถูกปิดผนึกเพื่อการทดสอบตกที่มาพร้อมการตรวจขั้นสุดท้าย
จุดตรวจแยกตามขั้น
| ขั้นตอน | จุดตรวจทั่วไป | บันทึกที่เก็บไว้ |
|---|---|---|
| การขึ้นรูป | ขนาดชิ้นงานแรกต่อโพรงพิมพ์ | สมุดบันทึกแม่พิมพ์ รายการล็อตวัสดุ |
| โอเวอร์โมลดิ้ง | การยึดเกาะตัวอย่างดึงระหว่างเปลือกกับจับถือ | ใบสุ่มตัวอย่างรายกะ |
| มอเตอร์ | อัตราสโตรก เสียง แกนส่ายตอนรับของ | ใบรับรองล็อตของซัพพลายเออร์ |
| SMT และเฟิร์มแวร์ | ทดสอบฟังก์ชันแผง เวอร์ชันเฟิร์มแวร์ตรงกัน | บันทึกเฟิร์มแวร์ต่อล็อต |
| ชุดเซลล์ | ความแข็งแรงรอยเชื่อม ตรวจแรงดันวงจรเปิด ผลการบ่ม | บันทึกล็อตชุดแบตเตอรี่ |
| การประกอบ | แรงบิด การนั่งแน่น สัมผัสสวิตช์ | ใบตรวจไลน์ |
| การปิดผนึก | พารามิเตอร์เครื่องกด สุ่มจุ่ม IPX7 | บันทึกพารามิเตอร์ต่อกะ |
| การทดสอบประจำ | ทุกตัว ชาร์จ เปิดเครื่อง ฟังก์ชัน สุ่ม รันอินและเสียง | บันทึกการทดสอบประจำ |
| การบรรจุ | ครบชุด รหัสล็อต สภาพลัง | ใบแจ้งการบรรจุต่อลัง |
ทีมจัดหาเพิ่มอะไรอีกบนนั้น
การควบคุมไลน์ของโรงงานเองจำเป็นแต่ไม่เพียงพอสำหรับโปรแกรมส่งออก ทีมจัดหาจึงซ้อนสามอย่าง หนึ่ง แผนตรวจสอบที่ตกลงกันก่อนการผลิต เพื่อให้การตรวจขั้นสุดท้ายวัดสิ่งที่รายการขายของผู้ซื้ออ้าง หน้า การควบคุมคุณภาพ ระบุรายการที่วัด สอง การตรวจสอบว่ารายงานทดสอบและรายงานห้องปฏิบัติการตรงกับแพลตฟอร์มที่ผลิตจริง ปิดช่องว่างที่การตรวจประเมินพบบ่อยที่สุด คือรายงานของมอเตอร์ที่ไม่ได้ติดแล้ว สาม เวิร์กโฟลว์ตัวอย่างปิดผนึก ตัวอย่างที่อนุมัติถูกปิดผนึกและอ้างอิงในการตรวจขั้นสุดท้าย ล็อตจึงถูกเทียบกับสิ่งที่ผู้ซื้ออนุมัติ ไม่ใช่กับความจำ วิธีการห้องปฏิบัติการเบื้องหลังการทดสอบอยู่ในหน้า การทดสอบและการตรวจสอบ
เวลาและลัง
ช่วงอ้างอิง ยืนยันเป็นลายลักษณ์อักษรต่อคำสั่งซื้อ ตัวอย่างรุ่นแคตตาล็อกราว 7-15 วันทำการ ตัวอย่างติดแบรนด์ 15-25 วัน ล็อตผลิตราว 30-45 วันสำหรับรุ่นแคตตาล็อก และ 35-50 วันสำหรับติดแบรนด์ลูกค้า คำสั่ง ODM แรกนานกว่าเพราะแม่พิมพ์และการรับรองอยู่ในนั้น การบรรจุดูเป็นเรื่องท้าย ๆ แต่ไม่ใช่ สเปกลัง ทางเลือกแผ่นซับ และรหัสล็อตเป็นส่วนของกระบวนการ และการทดสอบตกลังเกิดก่อนล็อตออกจากพื้นโรงงาน รูปแบบค้าปลีกและคำกำกับส่งออกอยู่ในหน้า บรรจุภัณฑ์ จะให้เขียนแผนผังเส้นทางให้โปรแกรมของท่าน ส่งเอกสารโครงการผ่าน แบบฟอร์มขอใบเสนอราคา บทอธิบายชิ้นส่วนภาษาเข้าใจง่ายอยู่ใน ข้างในแปรงสีฟันไฟฟ้า