
Por qué el orden de la línea importa al comprador
Entender el proceso de producción no es un ejercicio académico: le dice a un comprador por qué un cambio de color cuesta dos semanas, por qué el firmware se congela antes del piloto y por qué un problema de sellado descubierto en la inspección final es una conversación de utillaje y no de retrabajo. La secuencia siguiente es la ruta típica por una planta socio de los clústeres chinos; los detalles varían por planta y por línea, y la mesa confirma el flujo exacto de cada programa durante la auditoría de planta.
Antes de la línea: utillaje y pilotos
Los programas de modelo de catálogo arrancan en el moldeo porque los moldes ya existen. Los programas de molde privado arrancan antes: las piezas se dibujan, los moldes se cortan en acero y las primeras inyecciones se miden contra el CAD antes de que nadie monte un mango. Sigue una construcción piloto, una tirada pequeña que monta piezas reales con métodos de producción y saca a la luz problemas de encaje entre acople y carcasa, holguras del asiento del motor y compresión del sellado cuando aún son baratos de corregir. El firmware y los juegos de modos se congelan antes del piloto, porque cambiar la lógica de modos después del SMT implica volver a grabar y a ensayar placas ya construidas. Para plazos de utillaje ODM y nociones de titularidad, la página de OEM y marca blanca lleva los rangos de referencia.
El control de cambios mantiene honesto al piloto. Una vez aprobado un piloto, los cambios de color, las sustituciones de material y las modificaciones de molde pasan todos por una nota de cambio escrita, porque cada uno toca etapas aguas abajo de formas fáciles de subestimar: un nuevo proveedor de TPE cambia la adhesión del sobremoldeo, un tinte de carcasa afecta al estándar estético y un cambio de radio en el acople altera la retención del cabezal. La mesa deriva cada cambio por una muestra revisada y, cuando el cambio toca sellados o la batería, por un reensayo; barato en fase de piloto, caro como devolución de campo.
Las nueve etapas de la resina a la caja
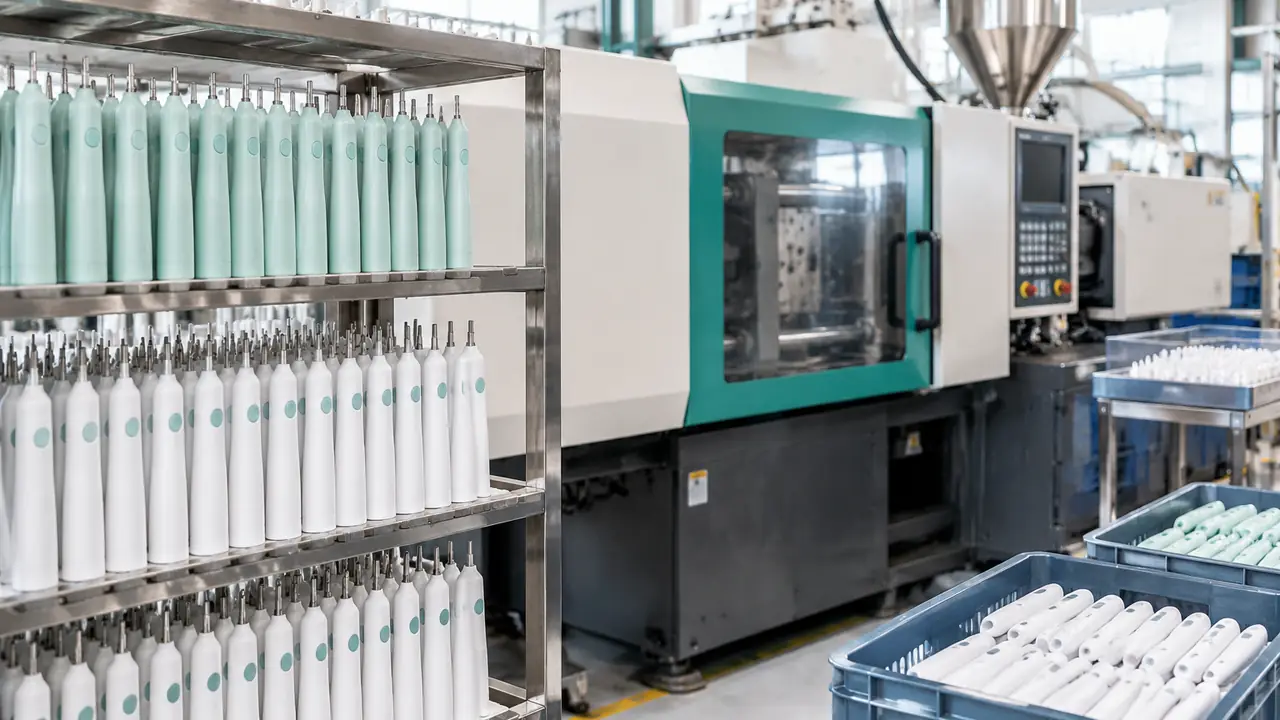
- Moldeo. Mangos, acoples e interiores se moldean por inyección en ABS o PCR-ABS; los lotes de material se registran y las primeras piezas se miden antes de que la prensa corra para el lote.
- Sobremoldeo. Las empuñaduras soft-touch se sobremoldean sobre carcasas rígidas; la adhesión entre los dos materiales se comprueba en muestras sometidas a tracción, no se presupone.
- Abastecimiento de motores y ensayo de entrada. Los motores sónicos o rotativos llegan de la línea propia de la planta o de un proveedor auditado; los controles de entrada muestrean frecuencia, ruido y batido de eje contra la especificación de la plataforma.
- SMT de las placas y grabado de firmware. Las placas de control se colocan y se refunden en planta o en un socio SMT auditado, y después cada placa se graba con la versión de firmware del programa, que se registra por lote.
- Abastecimiento de celdas y montaje de baterías. Las celdas de litio (3.7 V, normalmente 800-1,400 mAh) llegan con informes UN 38.3 e IEC 62133-2; las placas de protección se sueldan, las baterías se forman y se envejecen, y los modelos con pilas AAA se saltan esta etapa por completo.
- Montaje del mango. Se instalan motor, placa, batería e interruptor; los tornillos se aprietan al par especificado y es el utillaje de montaje, y no el criterio del operario, el que decide el asentamiento.
- Sellado. La soldadura ultrasónica o una prensa de sellado cierra la carcasa hasta su grado IPX7; los parámetros de prensa se registran para poder trazar una soldadura a la deriva hasta una ventana temporal.
- Ensayos de seguridad de rutina y cribado. Cada unidad pasa el ensayo de seguridad de rutina a fin de línea (carga, encendido, función básica); las unidades muestreadas pasan luego un ciclo de rodaje y un cribado de ruido en el banco.
- Embalaje. Cabezales, manuales, cables y estuches se preparan en kit, las cajas se codifican con el lote y las cajas maestras se cierran para la prueba de caída que acompaña a la inspección final.
Puntos de control por etapa
| Etapa | Punto de control típico | Registro conservado |
|---|---|---|
| Moldeo | Dimensiones de primera pieza por cavidad | Registro de molde, lista de lotes de material |
| Sobremoldeo | Adhesión por tracción entre carcasa y empuñadura | Hoja de muestras por turno |
| Motores | Frecuencia, ruido y batido de eje de entrada | Certificado de lote del proveedor |
| SMT y firmware | Ensayo funcional de placa, coincidencia de versión de firmware | Registro de firmware por lote |
| Baterías | Resistencia de soldadura, control de tensión en vacío, resultado de envejecimiento | Registro de lote de baterías |
| Montaje | Par, asentamiento, tacto del interruptor | Hoja de control de línea |
| Sellado | Parámetros de prensa; inmersión IPX7 por muestreo | Registro de parámetros por turno |
| Ensayos de rutina | Cada unidad: carga, encendido, función; muestra: rodaje y ruido | Registro de ensayos de rutina |
| Embalaje | Contenido del kit, código de lote, estado de la caja | Lista de embalaje por caja |
Lo que añade la mesa por encima
Los controles propios de la línea de una planta son necesarios pero no suficientes para un programa de exportación, así que la mesa superpone tres cosas. Primera, un plan de inspección acordado antes de la producción, para que el control final mida lo que el anuncio del comprador afirma; la página de control de calidad enumera los puntos medidos. Segunda, verificación de que los informes de ensayo y de laboratorio corresponden a las plataformas realmente construidas, lo que cierra la carencia que una auditoría encuentra más a menudo: un informe de un motor que ya no se monta. Tercera, un flujo de muestra sellada: la muestra aprobada se sella y se referencia en la inspección final, para que el lote se compare con lo que el comprador aprobó y no con la memoria. Los métodos de laboratorio detrás de los ensayos están en la página de ensayos e inspección.
Plazos y la caja
Rangos de referencia, confirmados por escrito por pedido: muestras de modelo de catálogo en unos 7-15 días laborables y muestras con marca en 15-25 días; lotes de producción en torno a 30-45 días para modelos de catálogo y 35-50 días para marca blanca, con los primeros pedidos ODM más largos porque llevan dentro utillaje y certificación. El embalaje parece un asunto secundario y no lo es: la especificación de caja, la elección de insertos y la codificación de lote forman parte del proceso, y las pruebas de caída de caja se hacen antes de que el lote salga de la planta. Los formatos minoristas y el etiquetado de exportación están en la página de embalaje. Para tener un flujo trazado para su programa, envíe el brief por el formulario de presupuesto; un recorrido en lenguaje llano de las piezas está en dentro de un cepillo eléctrico.