
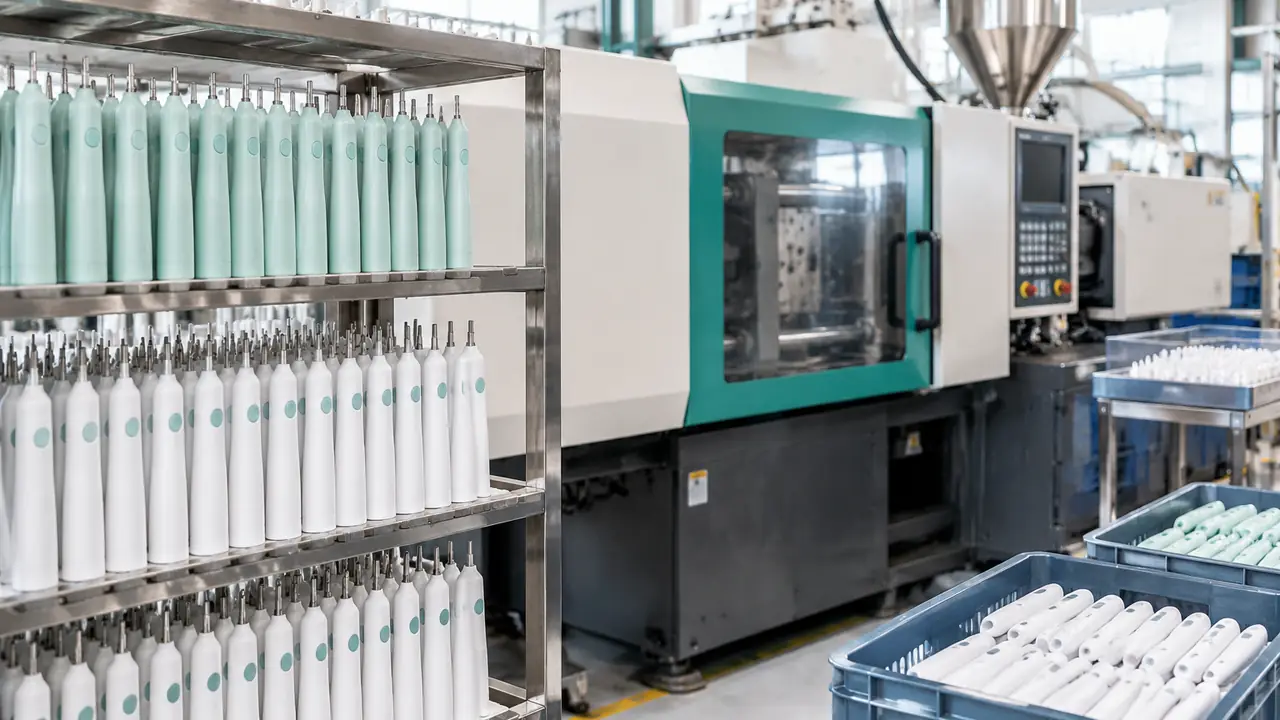
Warum die Reihenfolge der Linie für einen Käufer zählt
Den Produktionsprozess zu verstehen ist nicht akademisch: Er erklärt einem Käufer, warum ein Farbwechsel zwei Wochen kostet, warum die Firmware vor dem Pilotaufbau eingefroren wird und warum ein Dichtungsproblem, das bei der Endprüfung auftaucht, ein Werkzeug- und kein Nacharbeitsthema ist. Die Sequenz unten ist die typische Route durch ein Partnerwerk in den chinesischen Clustern; Details unterscheiden sich je Werk und Linie, und das Büro bestätigt den exakten Fluss je Programm beim Werksaudit.
Vor der Linie: Werkzeugbau und Piloten
Katalogprogramme starten beim Spritzguss, weil die Werkzeuge bereits existieren. Eigenform-Programme starten früher: Teile werden gezeichnet, Formen in Stahl geschnitten, und die ersten Schüsse werden gegen die CAD gemessen, bevor jemand einen Griff montiert. Ein Pilotaufbau folgt - eine kleine Serie, die echte Teile mit Produktionsmethoden montiert und Passprobleme zwischen Kopfrand und Gehäuse, Motor-Sitzspiele und Dichtungskompression aufdeckt, solange ihre Behebung billig ist. Firmware und Modus-Sets werden vor dem Piloten eingefroren, denn Moduslogik nach dem SMT zu ändern bedeutet, fertige Platinen neu zu flashen und neu zu prüfen. Zu ODM-Werkzeugzeiträumen und Eigentumsgrundlagen trägt die Seite OEM und Private Label die Referenzbereiche.
Änderungskontrolle hält den Piloten ehrlich. Einmal freigegeben, laufen Farbwechsel, Materialsubstitutionen und Formänderungen über eine schriftliche Änderungsnotiz, denn jede berührt nachgelagerte Stufen auf unterschätzte Weise: Ein neuer TPE-Lieferant ändert die Umspritzhaftung, eine Gehäusetönung verschiebt den Kosmetikstandard, und eine geänderte Randradiusform verändert die Kopfrückhaltung. Das Büro leitet jede Änderung über ein überarbeitetes Muster und, wo sie Dichtungen oder die Batterie berührt, über einen Nachtest - im Pilotstadium billig, als Feldrückläufer teuer.
Die neun Stufen vom Granulat zum Karton
- Spritzguss. Griffe, Kopfränder und Innenteile werden aus ABS oder PCR-ABS gespritzt; Materiallose werden protokolliert, und Erstmuster-Schüsse werden gemessen, bevor die Presse für die Charge läuft.
- Umspritzung. Soft-Touch-Griffe werden auf harte Gehäuse umspritzt; die Haftung zwischen beiden Materialien wird an Abzugsmustern geprüft, nicht angenommen.
- Motorbeschaffung und Wareneingangsprüfung. Sonic- oder Rotationsmotoren kommen aus der eigenen Linie des Werks oder von einem auditierten Lieferanten; Wareneingangsprüfungen prüfen stichprobenartig Taktrate, Geräusch und Wellenlauf gegen die Plattformspezifikation.
- PCB-SMT und Firmware-Flash. Steuerplatinen werden im Haus oder bei einem auditierten SMT-Partner bestückt und reflown, dann wird jede Platine mit der Firmware-Version des Programms geflasht, die je Los protokolliert wird.
- Zellbeschaffung und Pack-Montage. Lithiumzellen (3,7 V, typischerweise 800-1.400 mAh) kommen mit UN-38.3- und IEC-62133-2-Berichten; Schutzplatinen werden geschweißt, Packs formiert und gealtert, und AAA-Batteriemodelle überspringen diese Stufe ganz.
- Griffmontage. Motor, Platine, Pack und Schalter werden eingebaut; Schrauben werden auf Spezifikation angezogen, und die Montagevorrichtung - nicht das Urteil des Operators - entscheidet über den Sitz.
- Abdichtung. Ultraschallschweißen oder eine Dichtungspresse schließt das Gehäuse auf seine IPX7-Klasse; Presseparameter werden protokolliert, damit eine driftende Schweißnaht auf ein Zeitfenster zurückgeführt werden kann.
- Routine-Sicherheitsprüfungen und Screening. Jede Einheit besteht den Sicherheitsroutine-Test am Linienende (Laden, Einschalten, Grundfunktion); Stichprobeneinheiten durchlaufen danach einen Einlaufzyklus und ein Geräusch-Screening am Prüfstand.
- Verpackung. Köpfe, Anleitungen, Kabel und Etuis werden kommissioniert, Kartons erhalten den Chargencode, und Umkartons werden versiegelt für den Falltest, der mit der Endprüfung kommt.
Prüfpunkte je Stufe
| Stufe | Typischer Prüfpunkt | Aufzeichnung |
|---|---|---|
| Spritzguss | Erstmuster-Maße je Kavität | Formenprotokoll, Materiallos-Liste |
| Umspritzung | Abzugsmuster-Haftung zwischen Gehäuse und Griff | Schicht-Musterblatt |
| Motoren | Wareneingang: Taktrate, Geräusch, Wellenlauf | Lieferanten-Loszertifikat |
| SMT und Firmware | Platinen-Funktionstest, Firmware-Versionsabgleich | Los-Firmware-Protokoll |
| Zellpacks | Schweißfestigkeit, Leerspannungscheck, Alterungsergebnis | Pack-Chargenprotokoll |
| Montage | Drehmoment, Sitz, Schaltergefühl | Linienprüfblatt |
| Abdichtung | Presseparameter; IPX7-Tauchtest an Stichprobe | Parameterprotokoll je Schicht |
| Routineprüfungen | Jede Einheit: Laden, Einschalten, Funktion; Stichprobe: Einlauf und Geräusch | Routineprüf-Protokoll |
| Verpackung | Kit-Inhalt, Chargencode, Kartonzustand | Packliste je Karton |
Was das Büro obendrauf legt
Die Linieneigenkontrollen eines Werks sind nötig, aber nicht hinreichend für ein Exportprogramm, deshalb legt das Büro drei Schichten darüber. Erstens einen vor der Produktion vereinbarten Inspektionsplan, damit die Endprüfung misst, was das Listing des Käufers behauptet - die Seite Qualitätskontrolle listet die Messgrößen. Zweitens die Verifikation, dass Prüf- und Laborberichte zu den tatsächlich gebauten Plattformen passen, was die Lücke schließt, die ein Audit am häufigsten findet: ein Bericht für einen Motor, der nicht mehr verbaut wird. Drittens einen versiegelten Muster-Workflow: Das freigegebene Muster wird versiegelt und bei der Endprüfung herangezogen, damit die Charge mit dem verglichen wird, was der Käufer freigegeben hat, nicht mit Erinnerung. Die Labormethoden hinter den Prüfungen stehen auf der Seite Prüfung und Inspektion.
Zeitplan und der Karton
Referenzbereiche, je Auftrag schriftlich bestätigt: Katalogmuster in etwa 7-15 Werktagen und Markenmuster in 15-25 Tagen; Produktionschargen bei rund 30-45 Tagen für Katalogmodelle und 35-50 Tagen für Private Label, mit längeren ersten ODM-Aufträgen, weil Werkzeugbau und Zertifizierung darin stecken. Verpackung wirkt wie ein Nachgedanke und ist keiner: Kartonspezifikation, Einlagenwahl und Chargencodierung sind Teil des Prozesses, und Karton-Falltests laufen, bevor die Charge die Halle verlässt. Retail-Formate und Exportkennzeichnung stehen auf der Verpackungsseite. Um diesen Fluss für Ihr Programm kartieren zu lassen, senden Sie das Briefing über das Angebotsformular; eine Erläuterung der Teile in klarer Sprache steht in im Inneren einer elektrischen Zahnbürste.