
Por que a ordem da linha importa ao comprador
Entender o processo de produção não é academicismo: diz a um comprador por que uma troca de cor custa duas semanas, por que o firmware é congelado antes da construção piloto e por que um problema de vedação descoberto na inspeção final é uma conversa de ferramentaria, e não de retrabalho. A sequência abaixo é a rota típica numa fábrica parceira dos polos chineses; os detalhes variam por fábrica e por linha, e a mesa confirma o fluxo exato de cada programa durante a auditoria da fábrica.
Antes da linha: ferramentaria e pilotos
Programas de modelo de catálogo começam na moldagem porque as ferramentas já existem. Programas de molde próprio começam antes: as peças são desenhadas, os moldes são cortados em aço e as primeiras injeções são medidas contra o CAD antes de alguém montar um mango. Segue uma construção piloto, uma tirada pequena que monta peças reais com métodos de produção e expõe problemas de encaixe entre colar e carcaça, folgas do assento do motor e compressão da vedação quando ainda são baratos de corrigir. Firmware e conjuntos de modos são congelados antes do piloto, porque mudar a lógica de modos depois do SMT significa regravar e reensaiar placas já construídas. Para prazos de ferramentaria ODM e noções de titularidade, a página de OEM e marca branca traz as faixas de referência.
O controle de mudanças mantém o piloto honesto. Depois que um piloto é aprovado, trocas de cor, substituições de material e modificações de molde passam todas por uma nota de mudança escrita, porque cada uma toca etapas a jusante de formas fáceis de subestimar: um novo fornecedor de TPE muda a adesão da sobremoldagem, um corante da carcaça afeta o padrão estético e uma mudança de raio do colar altera a retenção da cabeça. A mesa encaminha cada mudança por uma amostra revisada e, quando a mudança toca vedações ou a bateria, por um reensaio; barato na fase de piloto, caro como devolução de campo.
As nove etapas da resina à caixa
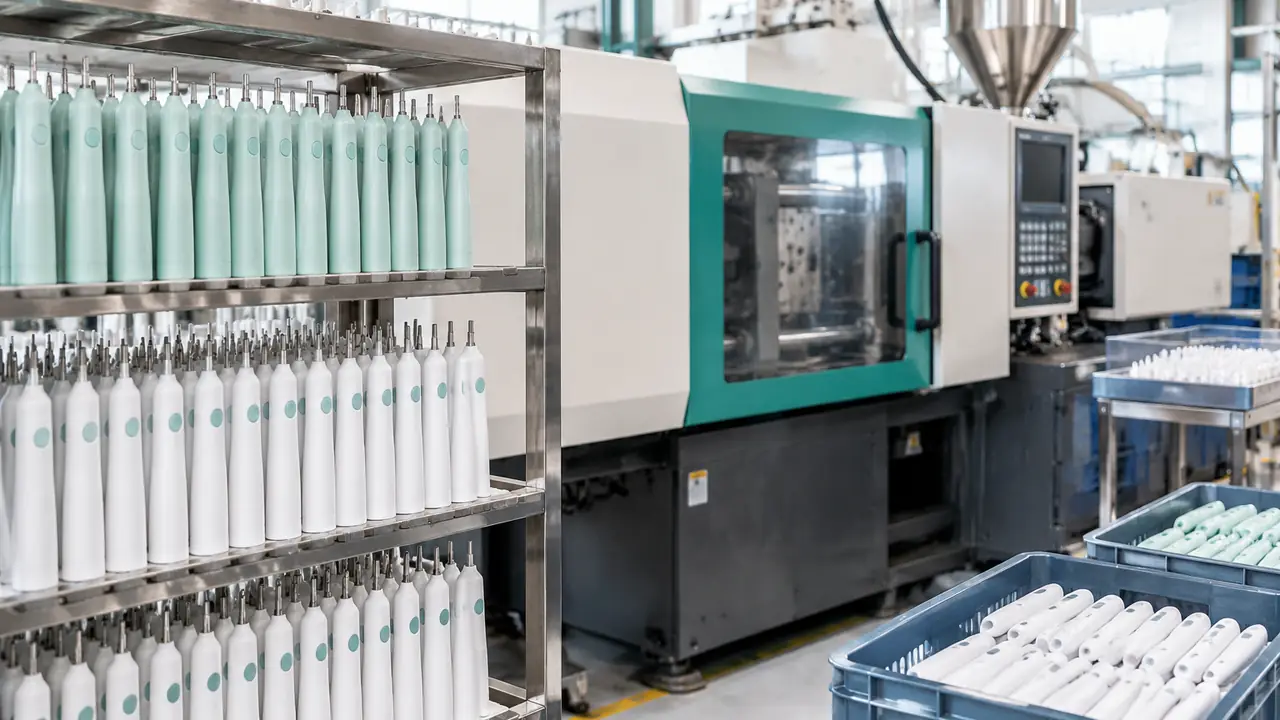
- Moldagem. Mangos, colares e internos são moldados por injeção em ABS ou PCR-ABS; os lotes de material são registrados e as primeiras peças são medidas antes de a prensa rodar para o lote.
- Sobremoldagem. As pegadas soft-touch são sobremoldadas sobre carcaças rígidas; a adesão entre os dois materiais é verificada em amostras de tração, não presumida.
- Suprimento de motores e ensaio de entrada. Motores sônicos ou rotativos chegam da linha própria da fábrica ou de um fornecedor auditado; as checagens de entrada amostram frequência, ruído e batimento do eixo contra a especificação da plataforma.
- SMT das placas e gravação de firmware. As placas de controle são posicionadas e refundidas na própria fábrica ou num parceiro SMT auditado, e depois cada placa é gravada com a versão de firmware do programa, registrada por lote.
- Suprimento de células e montagem das baterias. As células de lítio (3.7 V, tipicamente 800-1,400 mAh) chegam com relatórios UN 38.3 e IEC 62133-2; as placas de proteção são soldadas, as baterias são formadas e envelhecidas, e os modelos com pilhas AAA dispensam por completo esta etapa.
- Montagem do mango. Motor, placa, bateria e interruptor são instalados; os parafusos são apertados no torque especificado, e é o gabarito de montagem, e não o julgamento do operador, que decide o assentamento.
- Vedação. A solda ultrassônica ou uma prensa de vedação fecha a carcaça até seu grau IPX7; os parâmetros de prensa são registrados para que uma solda em deriva possa ser rastreada a uma janela de tempo.
- Ensaios de segurança de rotina e triagem. Cada unidade passa pelo ensaio de segurança de rotina no fim da linha (carga, ligar, função básica); unidades amostradas passam depois por um ciclo de rodagem e uma triagem de ruído na bancada.
- Embalagem. Cabeças, manuais, cabos e cases são kitados, as caixas são codificadas com o lote e as caixas mestras são lacradas para o teste de queda que acompanha a inspeção final.
Pontos de controle por etapa
| Etapa | Ponto de controle típico | Registro mantido |
|---|---|---|
| Moldagem | Dimensões de primeira peça por cavidade | Registro do molde, lista de lotes de material |
| Sobremoldagem | Adesão por tração entre carcaça e pegada | Planilha de amostras por turno |
| Motores | Frequência, ruído e batimento de eixo na entrada | Certificado de lote do fornecedor |
| SMT e firmware | Ensaio funcional da placa, coincidência da versão de firmware | Registro de firmware por lote |
| Baterias | Resistência de solda, checagem de tensão em aberto, resultado de envelhecimento | Registro de lote de baterias |
| Montagem | Torque, assentamento, tato do interruptor | Planilha de checagem da linha |
| Vedação | Parâmetros de prensa; imersão IPX7 por amostragem | Registro de parâmetros por turno |
| Ensaios de rotina | Cada unidade: carga, ligar, função; amostra: rodagem e ruído | Registro de ensaios de rotina |
| Embalagem | Conteúdo do kit, código de lote, estado da caixa | Lista de embalagem por caixa |
O que a mesa acrescenta por cima
Os controles próprios da linha de uma fábrica são necessários mas não suficientes para um programa de exportação, então a mesa sobrepõe três coisas. Primeira, um plano de inspeção acordado antes da produção, para que a checagem final meça o que o anúncio do comprador afirma; a página de controle de qualidade lista os itens medidos. Segunda, verificação de que os relatórios de ensaio e de laboratório correspondem às plataformas realmente construídas, o que fecha a lacuna que uma auditoria mais encontra: um relatório de um motor que não é mais montado. Terceira, um fluxo de amostra selada: a amostra aprovada é selada e referenciada na inspeção final, para que o lote seja comparado com o que o comprador aprovou, e não com a memória. Os métodos de laboratório por trás dos ensaios ficam na página de ensaios e inspeção.
Prazos e a caixa
Faixas de referência, confirmadas por escrito por pedido: amostras de modelo de catálogo em cerca de 7-15 dias úteis e amostras com marca em 15-25 dias; lotes de produção em torno de 30-45 dias para modelos de catálogo e 35-50 dias para marca branca, com os primeiros pedidos ODM mais longos porque ferramentaria e certificação viajam dentro deles. A embalagem parece um detalhe e não é: a especificação da caixa, a escolha do inserto e a codificação de lote fazem parte do processo, e os testes de queda de caixa acontecem antes de o lote sair do chão de fábrica. Formatos de varejo e rotulagem de exportação ficam na página de embalagem. Para ter um fluxo mapeado para o seu programa, envie o brief pelo formulário de orçamento; um recorrido em linguagem simples das peças está em dentro de uma escova elétrica.