
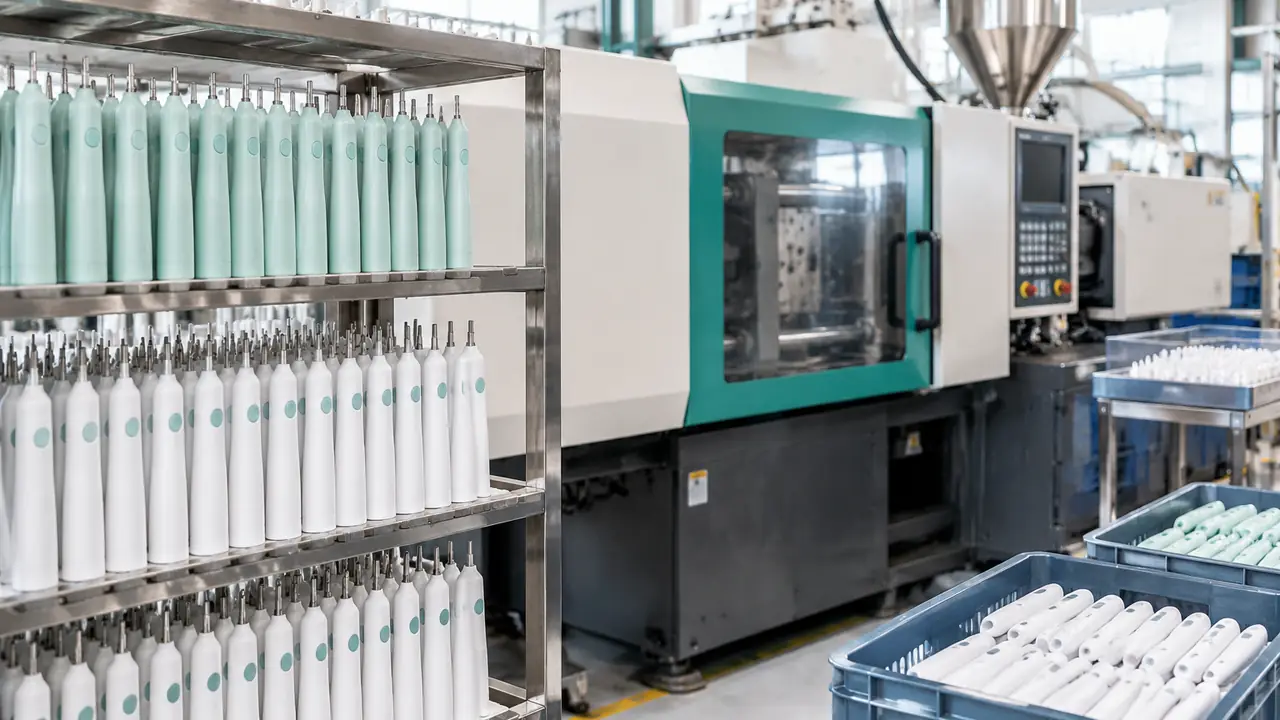
Почему порядок линии важен закупщику
Понимание производственного процесса — не академический вопрос: он объясняет закупщику, почему смена цвета стоит две недели, почему прошивка замораживается до пилотной сборки и почему проблема уплотнения, найденная на финальной инспекции, — это разговор об оснастке, а не о переделке. Последовательность ниже — типовой маршрут через партнерский завод в китайских кластерах; детали различаются по заводам и линиям, и деск подтверждает точный поток по каждой программе во время аудита завода.
До линии: оснастка и пилоты
Программы каталожных моделей стартуют с литья, потому что формы уже существуют. Программы с частной пресс-формой стартуют раньше: детали чертятся, формы режутся в стали, и первые отливки измеряются против CAD до того, как кто-то соберет рукоятку. Затем идет пилотная сборка — небольшой прогон, который собирает реальные детали производственными методами и вскрывает проблемы посадки между кольцом и корпусом, зазоры посадки мотора и сжатие уплотнения, пока их исправлять дешево. Прошивка и наборы режимов замораживаются до пилота, потому что смена логики режимов после SMT означает перепрошивку и повторное тестирование уже собранных плат. Референсные сроки оснастки и основы владения для ODM несет страница OEM и private label.
Контроль изменений удерживает пилот честным. После одобрения пилота смены цвета, замены материалов и модификации форм идут через письменную записку об изменении, потому что каждое из них задевает нижестоящие этапы так, что это легко недооценить: новый поставщик TPE меняет адгезию обжима, оттенок корпуса влияет на косметический стандарт, а изменение радиуса кольца меняет удержание насадки. Деск пропускает каждое изменение через пересмотренный образец и, если изменение задевает уплотнение или батарею, через повторное тестирование — дешево на этапе пилота, дорого в виде полевого возврата.
Девять этапов от гранулята до короба
- Литье. Рукоятки, кольца и внутренние детали отливаются под давлением из ABS или PCR-ABS; партии материала записываются, а первые отливки измеряются до запуска пресса на партию.
- Обжим накладок. Мягкие накладки обжимаются на жесткие корпуса; адгезия между двумя материалами проверяется на вырванных образцах, а не предполагается.
- Закупка моторов и входной тест. Звуковые или вращающиеся моторы приходят с собственной линии завода или от проверенного поставщика; входные проверки сэмплируют частоту движений, шум и биение вала против спецификации платформы.
- SMT плат и прошивка. Платы управления размещаются и проходят рефлоу в доме или на проверенном SMT-партнере, затем каждая плата прошивается версией прошивки программы, которая записывается по лоту.
- Закупка ячеек и сборка пакета. Литиевые ячейки (3.7 V, обычно 800-1,400 mAh) приходят с протоколами UN 38.3 и IEC 62133-2; платы защиты свариваются, пакеты формуются и выдерживаются, а модели на AAA-батарейках пропускают этот этап целиком.
- Сборка рукоятки. Мотор, плата, пакет и переключатель устанавливаются; винты затягиваются до спецификации, и сборочное приспособление — а не суждение оператора — решает посадку.
- Уплотнение. Ультразвуковая сварка или пресс уплотнения закрывает корпус до рейтинга IPX7; параметры пресса записываются, так что уплывшую сварку можно проследить до временного окна.
- Плановые тесты безопасности и скрининг. Каждая единица проходит конечный плановый тест безопасности (заряд, включение, базовая функция); выборочные единицы затем проходят цикл обкатки и шумовой скрининг на стенде.
- Упаковка. Насадки, руководства, кабели и кейсы комплектуются, короба кодируются партией, и короба заклеиваются для теста падения, который идет вместе с финальной инспекцией.
Контрольные точки по этапам
| Этап | Типовая контрольная точка | Хранимая запись |
|---|---|---|
| Литье | Размеры первых отливок по каждой гнезде формы | Журнал формы, список партий материала |
| Обжим накладок | Адгезия на вырванных образцах между корпусом и накладкой | Лист образцов смены |
| Моторы | Входная частота движений, шум, биение вала | Сертификат партии поставщика |
| SMT и прошивка | Функциональный тест платы, совпадение версии прошивки | Запись прошивки по лоту |
| Батарейные пакеты | Прочность сварки, проверка напряжения покоя, результат выдержки | Журнал партии пакетов |
| Сборка | Момент затяжки, посадка, ход переключателя | Линейный чек-лист |
| Уплотнение | Параметры пресса; выборочное замачивание IPX7 | Журнал параметров по смене |
| Плановые тесты | Каждая единица: заряд, включение, функция; выборка: обкатка и шум | Журнал плановых тестов |
| Упаковка | Состав комплекта, код партии, состояние коробов | Упаковочный лист по коробу |
Что деск добавляет сверху
Собственные линейные контроли завода необходимы, но недостаточны для экспортной программы, поэтому деск надстраивает три вещи. Во-первых, план инспекции, согласованный до производства, чтобы финальная проверка измеряла то, что обещает листинг закупщика, — страница контроля качества перечисляет измеряемые позиции. Во-вторых, верификацию того, что протоколы испытаний и лабораторий соответствуют реально собираемым платформам, — это закрывает разрыв, который аудит находит чаще всего: протокол на мотор, который уже не ставят. В-третьих, рабочий процесс запечатанного образца: одобренный образец запечатывается и используется как референс на финальной инспекции, поэтому партия сравнивается с тем, что закупщик одобрил, а не с памятью. Лабораторные методики за тестами лежат на странице испытаний и инспекции.
Сроки и короб
Референсные диапазоны, подтверждаемые письменно по каждому заказу: образцы каталожных моделей примерно за 7-15 рабочих дней и брендированные образцы за 15-25 дней; производственные партии — примерно 30-45 дней для каталожных моделей и 35-50 дней для private label, при этом первые ODM-заказы дольше, потому что внутри них сидят оснастка и сертификация. Упаковка выглядит второстепенной и не является таковой: спецификация короба, выбор вставки и кодирование партии — часть процесса, а тесты падения коробов проходят до того, как лот покинет цех. Розничные форматы и экспортная маркировка лежат на странице упаковки. Чтобы построить поток под вашу программу, пришлите бриф через форму запроса; простое объяснение устройства щетки — в материале внутри электрической зубной щетки.