
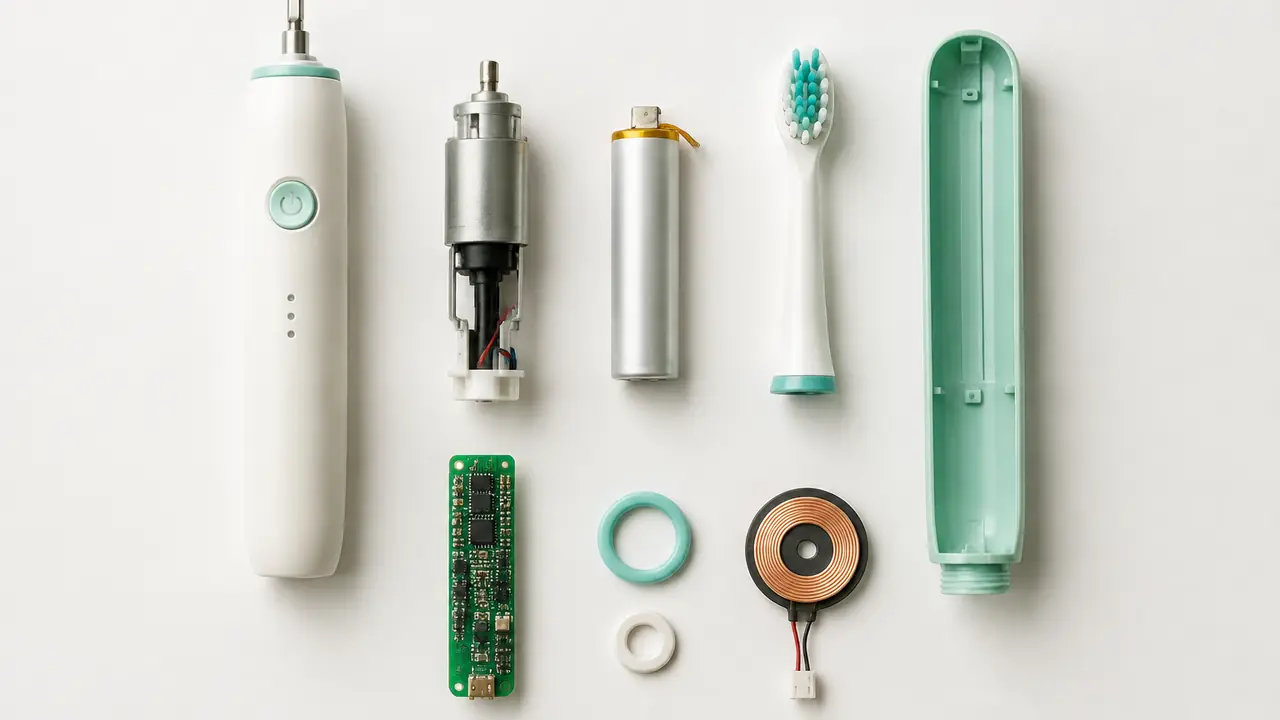
Почему насадки определяют экономику
Рукоятка электрической зубной щетки продается один раз; ее насадку покупают годами. Эта асимметрия формирует закупочную картину сильнее любой строки даташита. Программа рукояток, отгруженная без плана по насадкам, оставляет без внимания самый надежный маржинальный поток, а программа насадок, привязанная к формату манжеты одного завода, теряет переговорную позицию, как только объемы растут. Закупщики, которые ведут насадки как самостоятельную компонентную линейку — со своими спецификациями, минимумами, списком испытаний и упаковкой, — собирают матрицы, которые пополняются стабильно и удерживают полку. Бренды на подписке формулируют это острее всех: рукоятка — стоимость привлечения, насадки — рента, и качество насадки решает, переживет ли рента контакт с клиентом.
Категория заказывает насадки отдельно от рукояток, большими объемами и на более коротких циклах. Типовые ориентиры минимумов начинаются с 5,000-10,000 штук на спецификацию — примерно в десять раз больше, чем 500-1,000 штук, обычно требующиеся рукоятке на каталожной оснастке. Этот разрыв стоит планировать заранее: объемы такого размера оправдывают собственный аудит поставщика, а не приложения к запросу по рукояткам. Ориентиры сроков по образцам и партии — на MOQ и сроках, и каждая цифра подтверждается письменно по каждому заказу.
Устройство сменной насадки
Насадку определяют четыре элемента. Манжета — внешняя оболочка, защелкивающаяся на шейке рукоятки; ее внутренняя геометрия вырезана в пресс-форме и решает, к каким рукояткам подходит насадка. Гнездо — полость, принимающая металлический вал; его допуски решают, какая часть хода мотора дойдет до щетины, а какая уйдет в люфт. Панель пучков — формованная поверхность с отверстиями под щетину; число и рисунок отверстий задают плотность посадки. Само щетинное поле — материал, диаметр волокон, высота и углы пучков — та часть спецификации, которую пользователь чувствует.
Каждый элемент — контрольная точка разработки. Усилия стягивания и надевания манжеты замеряются динамометром, чтобы насадка садилась плотно и снималась без инструментов. Посадка в гнездо перепроверяется на люфт после повторных циклов установки. Удержание пучков тянется по каждому пучку против собственного стандарта завода, чтобы щетина не выпадала в эксплуатации. Ни одно из этих испытаний не экзотично; все они должны стоять в согласованном списке испытаний заказа, который деск подтверждает с заводом письменно до запуска производства.
Варианты щетины и допустимые формулировки
Три семейства щетины покрывают большинство программ. Мягкие нейлоновые волокна — нейлон DuPont — имя материала, которое заводы цитируют чаще всего, — вариант по умолчанию для взрослых насадок, с закругленными кончиками, гладкими по линии десны. Спиральная щетина скручивает тонкие волокна в винтовой пучок, который подает пасту иначе, чем прямой. Угольные волокна несут пигмент в самом нейлоне; это выбор цвета и полочной истории, и в карточках их следует описывать именно так, не обещая результатов. Для всех трех честная формулировка остается механической: мягкость щетины, обработка кончиков, раскладка пучков. Щетка помогает удалять поверхностные загрязнения и задает ритм чистки; она ничего не лечит, и упаковка насадок пишется по тому же правилу. Материалы подробно сравниваются в разборе материалов щетины.
Мягкость — это диапазон, а не переключатель. Диаметр волокон, обработка кончиков и высота пучков задают, насколько бережной ощущается насадка, и детские программы и матрицы для чувствительных десен стоят на мягком краю диапазона — с меньшими насадками в придачу. Заметка о чувствительных деснах показывает, как эти выборы каскадом проходят через полную спецификацию.
Спецификация, которая нужна программе по насадкам
| Позиция | Типовая ситуация по категории | Чем подтверждается |
|---|---|---|
| Посадка манжеты | По платформе; усилия стягивания и надевания измеряются | Проверка динамометром на образцах |
| Плотность пучков | Число и рисунок отверстий задаются формой | Чертеж формы и образец |
| Удержание пучков | Тяга по каждому пучку против стандарта завода | Отчет испытаний по каждой партии |
| Циклы установки | Повторные надевания и снятия перед перепроверкой | Согласованный список испытаний |
| Материал щетины | Нейлоновые, спиральные или угольные волокна | Декларация материала |
| Упаковка | Блистер-карта или коробка, по каналу | Согласование макета |
Это ориентиры контроля, а не обещание о какой-либо конкретной насадке; обязательные цифры дают собственные чертежи и отчеты завода, проверяемые по каждому проекту.
Совместимость: манжета — это контракт
Насадки не взаимозаменяемы между платформами. Внутренний профиль манжеты вырезан под одну шейку рукоятки, поэтому программа насадок всегда привязана к семейству рукояток, которое обслуживает, — обыденно, пока завод поставляет, и настоящая проблема в день, когда он остановится. Закупщикам стоит письменно подтверждать, на какой срок завод обязуется поставлять насадки под данную манжету и что происходит с оснасткой, если отношения заканчиваются. Механика форматов манжет и владение формами разобраны в совместимости насадок, а версия для закупщика — в руководстве по совместимости.
Второй вопрос приходит из дизайна матрицы: одна платформа, несколько насадок. Большинство линеек несет стандартную насадку, компактную и уменьшенный профиль для детей — все на одной манжете. Поскольку форма манжеты общая, каждый следующий вариант стоит несравнимо дешевле первого — меняются панель пучков и спецификация щетины, но не манжета. Это самая экономичная широта, которую может купить линейка зубных щеток, и решать ее стоит до вырезания первой формы манжеты.
Ключевые проверки качества
Три отказа доминируют в жалобах на насадки в поле: выпадение щетины, свободная посадка и раннее распушивание. Все три проверяемы до отгрузки. Удержание пучков тянется по каждому пучку и фиксируется по партиям против стандарта завода. Посадка циклится — насадка надевается и снимается согласованное число повторений, затем перепроверяется на люфт и усилие стягивания. Стойкость к распушиванию оценивается прогоном насадок на стенде с осмотром кончиков волокон под увеличением. Деск вписывает эти пункты в предотгрузочный чек-лист каждого заказа по насадкам — рядом с осмотром внешнего вида и упаковки, замыкающим стандартный список; регламент описан на странице испытаний и инспекции.
Материалы насадок тоже несут документы. Декларации материалов по волокнам и смолам манжет, плюс поддержка RoHS и REACH там, где рынок назначения их требует, проверяются по каждому проекту, как документы любого другого компонента. Ничего тяжелого в этом нет; все это дешевле собрать до заказа, чем после.
Закупка насадок как отдельная программа
Практичная последовательность для закупщика: сначала зафиксируйте манжету и платформу, вторым шагом добавьте варианты, последним — упаковку. Насадки грузятся компактно и легко, поэтому хорошо консолидируются с заказами рукояток авиа и морем, а на экспорт классифицируются либо по товарной группе приборов, либо по группе зубных щеток и частей — в зависимости от практики страны назначения; этот пункт деск всегда оставляет таможенному брокеру на подтверждение, не допуская предположений. Типовые минимумы 5,000-10,000 штук на спецификацию и обычные производственные окна — на MOQ и сроках, а программу только по насадкам можно заявить через форму запроса и без заказа рукояток.