
Deux façons de faire balayer les soies
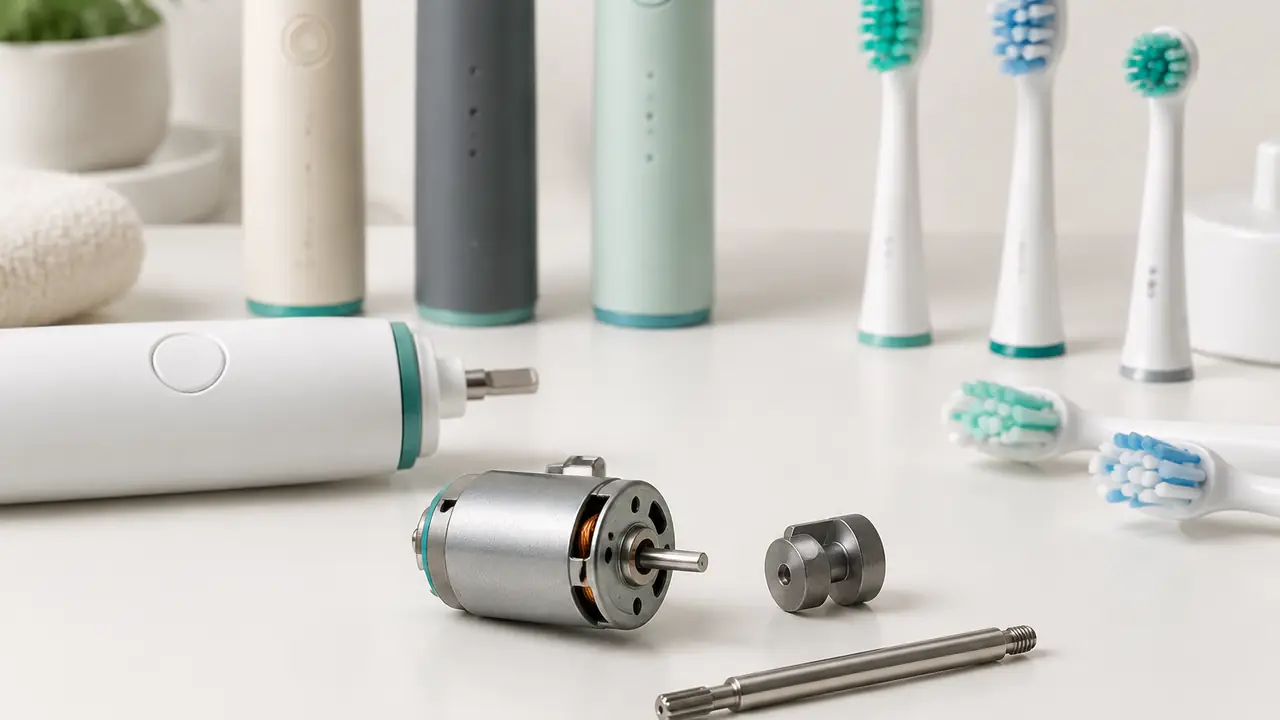
Les manches soniques déplacent leur tête de deux façons. Un entraînement excentrique fait tourner une masse désaxée, transformant la rotation en vibration - la famille plus ancienne et moins chère, répandue dans les manches d'entrée et de milieu de gamme. Un entraînement linéaire à bobine mobile déplace la tige directement avec une bobine et un aimant, la famille derrière la plupart des manches premium : réponse plus rapide, contrôle plus serré des courbes de modes, et une signature ressentie différente en main. Aucune n'est meilleure dans l'absolu ; le bon choix suit le point de prix, le budget batterie et les modes que le firmware veut faire tourner. Le guide des types de moteurs les compare en détail, et la pièce sur le fonctionnement des brosses soniques montre ce que la vibration fait dans la bouche.
Les six pièces de la carte
Le croquis d'onde trace le balayage, mais un moteur se chiffre par les pièces ci-dessous, dans l'ordre où une usine les chiffre. La ligne fixation compte plus que les acheteurs ne l'attendent : le même moteur peut paraître dur ou doux en main selon la façon dont il est isolé de la coque.
| Pièce | Ce qui décide la performance | Options typiques |
|---|---|---|
| 1 Carter | Taille du fût, adaptation au logement, chemin thermique | Fûts standard, options de manchon silicone |
| 2 Rotor | Famille d'entraînement, plafond de fréquence | Masse excentrique ou rotor linéaire à bobine mobile |
| 3 Arbre d'entraînement | Faux-rond, accouplement à la tige de tête | Tolérances réglées par plateforme de tête |
| 4 Paliers | Durée de vie, bruit, comportement à l'usure | Paliers lisses ou à billes |
| 5 Bobine et PCB | Courbes de modes, rendement, pilotage | Enroulements par cible de fréquence, carte pilote |
| 6 Fixation | Bruit ressenti, chemin de vibration vers la coque | Supports antivibratiles et clips |
Vitesse, amplitude et ce que les acheteurs ressentent
La vitesse des moteurs soniques se situe entre 20 000 et 40 000 coups par minute, les modèles d'entrée au bas de la bande et les fer de lance au sommet. Mais la vitesse seule ne décide guère : l'amplitude, la masse de la tête, l'effilage des soies et la courbe du firmware décident de ce que l'utilisateur ressent vraiment, d'où le fait que deux manches chiffrés à la même valeur peuvent se brosser différemment. Les listings doivent chiffrer la valeur depuis la fiche technique du modèle et laisser la sensation aux noms des modes. Les chiffres derrière cela sont expliqués dans coups par minute expliqués et vibration et amplitude.
La vie sur le banc de rodage
La vie du moteur se prouve sur un banc de rodage : les unités tournent en continu ou en cycles de service jusqu'au nombre d'heures standard de l'usine, puis des contrôles sur pièces ouvertes mesurent l'usure des paliers, de la commutation et des fixations. La cible d'heures suit le standard de chaque usine et est convenue par programme, sans être chiffrée depuis cette page. Le bruit voyage avec la vie : un moteur sonique sain se tient à 55-60 dB ou moins au manche en usage normal, et une courbe de bruit qui monte au fil des heures de rodage est l'alerte précoce habituelle. Ce que les acheteurs entendent dans la boîte est traité dans niveaux de bruit expliqués.
Apparier un moteur à un programme de manche
Un moteur ne se choisit jamais seul. Les dimensions du logement fixent le fût ; le budget d'appel de la batterie fixe l'enroulement ; le jeu de modes fixe les courbes d'entraînement que la bobine et le PCB doivent suivre ; et la plateforme de tête fixe l'accouplement de la tige. Changer une ligne se propage aux autres, d'où le fait que le bureau demande la spécification du manche hôte avant de chiffrer un moteur, pas après. Les programmes qui migrent des manches catalogue vers des moules privés rouvrent d'habitude le choix du moteur en même temps - les arbitrages figurent dans moule privé contre moule catalogue, et le volet électronique dans PCB et firmware.
Commander des moteurs comme composants
Les commandes de composants tournent autrement que les manches finis. Les quantités se chiffrent au millier de pièces, les échantillons arrivent avec le rapport d'essai propre de l'usine plutôt qu'une boîte retail, et la certification se passe dans le dossier de l'appareil fini - IEC/EN 60335-2-52 avec CE pour l'Europe, UL 859 via UL ou ETL pour l'Amérique du Nord - avec les déclarations RoHS et REACH de l'usine moteur vérifiées par projet. Les commandes de composants s'insèrent dans le flux de sourcing décrit dans le processus de sourcing, et les contrôles de lot suivent la même logique que essais et inspection.
Contrôles avant l'approbation d'un lot de moteurs
- Vitesse en coups par minute sur banc contre le rapport d'essai de l'usine.
- Bruit à distance fixée dans le manche ou sur un gabarit d'essai, contre la valeur convenue.
- Comportement des courbes de modes à travers le PCB hôte sur les unités échantillonnées.
- Preuve des heures de rodage du lot contre le standard de l'usine.
- Faux-rond de la tige et ajustement de l'accouplement contre la tolérance de la plateforme de tête.
- Déclarations RoHS et REACH et traçabilité de lot contre le dossier de commande.
Les contrôles sont rédigés par programme et confirmés avant le premier lot ; voir le contrôle qualité. Quantités et délais de référence figurent sur la page MOQ et délais, et le formulaire de devis ouvre la conversation moteur.